Obțineți un citat
Când un inginer de achiziții aduce o nouă piesă de aluminiu la un atelier de matrițe, prima întrebare practică nu este care proces de turnare este „mai bun” în teorie. Este dacă turnarea sub presiune înaltă sau turnarea sub presiune joasă poate atinge costul țintă al piesei, grosimea peretelui și limitele de porozitate la volumul anual necesar. Răspunsul scurt: procesul corect este cel care se potrivește cu cartea de comenzi. Turnarea sub presiune de înaltă presiune domină acolo unde timpul ciclului și repetabilitatea dimensională reduc costurile la scară. Turnarea sub presiune la joasă presiune câștigă acolo unde etanșeitatea la gaz, tratabilitatea termică și integritatea mecanică contează mai mult decât viteza.
În turnarea sub presiune înaltă, aluminiul topit este injectat într-o matriță de oțel întărit la presiuni mult mai mari decât sistemele de joasă presiune. Viteza de injectare este extrem de rapida, ceea ce umple cavitatea aproape instantaneu. Această viteză creează două efecte.
În primul rând, produce un finisaj excelent al suprafeței și toleranțe dimensionale strânse. În al doilea rând, permite pereți foarte subțiri, adesea până la 0,5 mm, ceea ce reprezintă un avantaj major pentru piesele auto ușoare și electronice. Durata ciclului poate fi de la 30 la 90 de secunde, ceea ce face ca procesul să fie extrem de productiv pentru execuții măsurate în zeci de mii de părți pe an.
Schimbul este porozitatea. Injecția rapidă captează aerul și gazul în interiorul turnării. Acest lucru poate afecta proprietățile mecanice și etanșeitatea la gaz. Din acest motiv, multe piese turnate sub presiune de înaltă presiune necesită impregnare sau alte etape de etanșare înainte de a putea fi utilizate în aplicații cu fluide sau sub presiune.
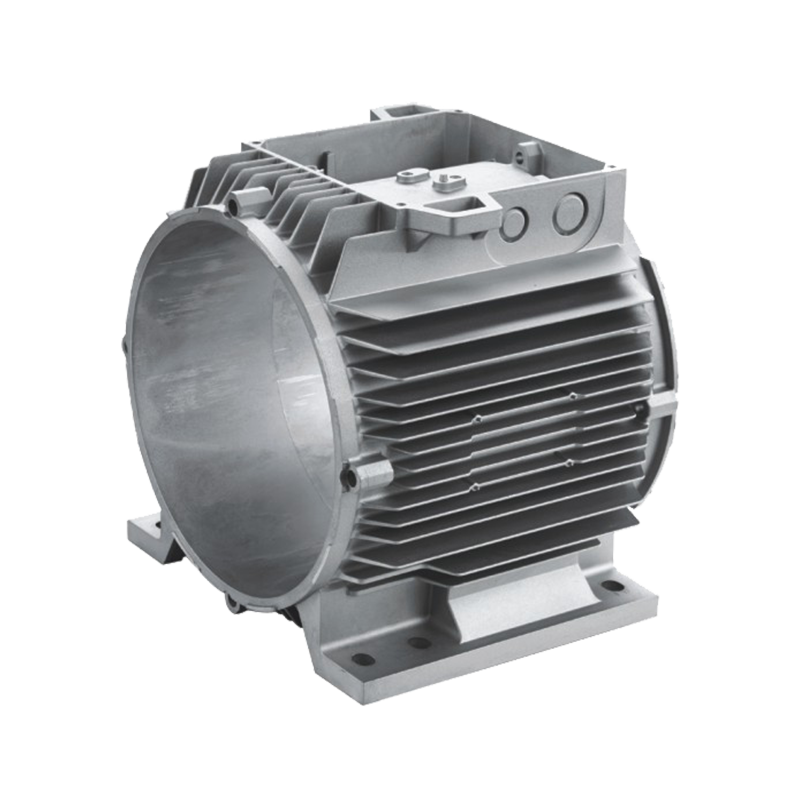
Carcasele motoarelor de automobile, carcasele bateriilor și carcasele lămpilor cu LED-uri sunt exemple clasice de piese în care turnarea sub presiune de înaltă presiune își câștigă păstrarea.
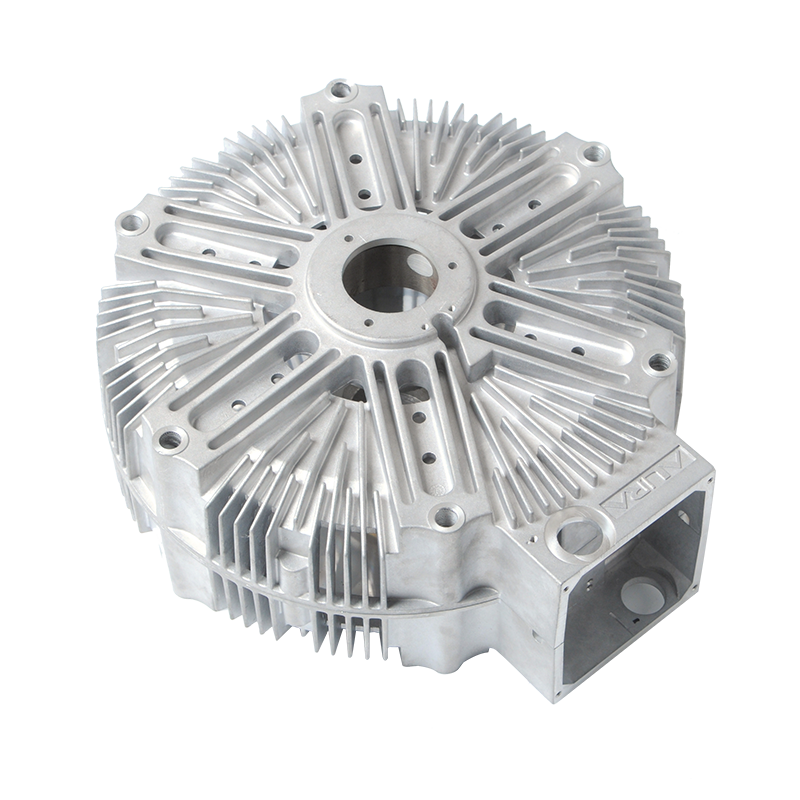
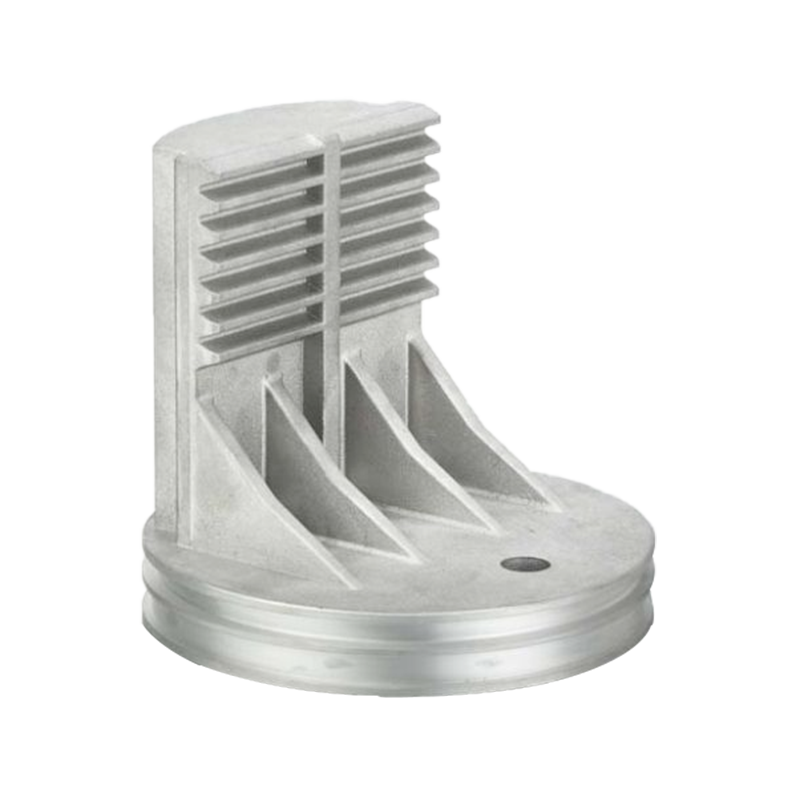
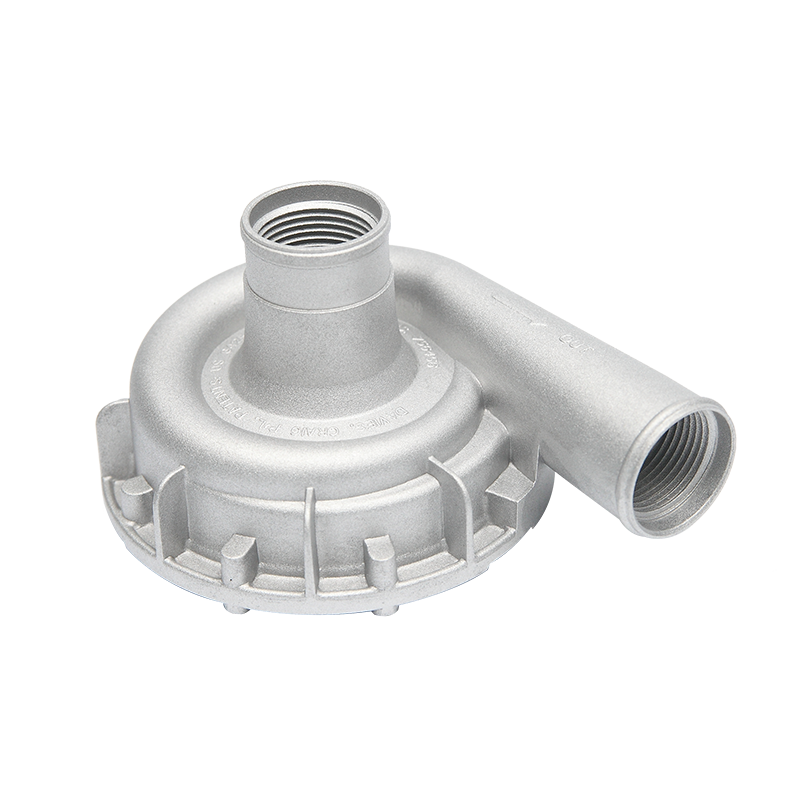
 Carcasă motor auto din aluminiu turnat sub presiune de înaltă presiune Această carcasă a motorului se potrivește aplicațiilor care necesită protecție și suport pentru componentele interne ale motorului. Construcția sa din aliaj de aluminiu ajută la îmbunătățirea eficienței motorului și a duratei de viață, făcându-l o alegere fiabilă pentru utilizarea auto. Vizualizare produs →
Turnarea sub presiune joasă folosește o forță de umplere mult mai blândă. Aerul comprimat la 0,3 până la 1,5 bar împinge metalul topit dintr-un creuzet etanș în sus, printr-un colț în matriță. Metalul se ridică lent, ceea ce menține debitul stabil și turbulența scăzută.
Această umplutură stabilă este ceea ce conferă pieselor turnate la presiune joasă reputația lor pentru fiabilitatea structurală. Deoarece metalul este împins de jos, matrița se umple de jos în sus, iar solidificarea are loc într-un mod care permite contracția să fie alimentată în mod continuu. Porozitatea este semnificativ mai mică. Proprietățile mecanice, în special alungirea și rezistența la oboseală, sunt mai bune decât turnările tipice de înaltă presiune.
Presiunea scăzută este, de asemenea, alegerea naturală atunci când piesa trebuie tratată termic. Deoarece turnarea are mai puține buzunare de gaz, aluminiul poate răspunde la revenirea T6 fără bășici sau deteriorare internă. Dezavantajul este viteza: durata ciclului durează de la 5 la 15 minute, iar matrițele nu supraviețuiesc la atâtea lovituri ca și matrițele de înaltă presiune.
Acesta este motivul pentru care turnarea la presiune joasă este selectată pentru piese mari, cu pereți groși, componente structurale de suspensie și roți, unde rezistența și soliditatea depășesc randamentul.
Următorul tabel rezumă diferențele operaționale care contează cel mai mult în timpul deciziilor de cotare și instrumente.
| Parametru | Turnare sub presiune înaltă | Turnare sub presiune joasă |
|---|---|---|
| Presiunea de umplere | 14–70 MPa | 0,3–1,5 bar |
| Timp de ciclu tipic | 30–90 s | 5–15 min |
| Mori viata | 50.000–100.000 de fotografii | 20.000–50.000 de fotografii |
| Grosimea minima a peretelui | 0,5–1,0 mm | 2,0–3,0 mm |
| Nivel de porozitate | Mai sus | Scăzut |
| Etanșeitate la gaz | Adesea are nevoie de impregnare | Desigur, mai bine |
| Tratament termic | Limitat | Compatibil T6 |
| Investiție în echipamente | Aproximativ 4x presiune joasă | Scăzuter initial cost |
Volumul anual este primul filtru. Când prognoza ajunge la aproximativ 50.000 până la 100.000 de bucăți pe an, turnarea sub presiune de înaltă presiune oferă de obicei cel mai mic cost unitar. Matrița se amortizează rapid, iar ciclul rapid reduce orele de muncă și de mașină. Sub acest prag, cheltuiala unei matrițe de înaltă presiune poate să nu fie plătită.
Grosimea peretelui este al doilea filtru. Secțiunile uniforme cu pereți subțiri sunt terenul de casă al turnării sub presiune înaltă. Piesele cu secțiuni groase, nervuri adânci sau distribuție neuniformă a peretelui sunt mai potrivite pentru presiunea scăzută, deoarece umplerea mai lentă permite ca alimentarea metalului să se contracte în mod uniform.
Toleranța este al treilea filtru. Turnarea sub presiune de înaltă presiune menține repetabilitate dimensională strânsă pe întreaga turnare. Presiunea scăzută produce mai puțină solicitare reziduală, dar stabilitatea dimensională depinde mai mult de controlul termic al matriței.
Carcasele bateriilor pentru vehiculele electrice ilustrează aceste alegeri. Au nevoie de pereți subțiri pentru a economisi greutate, repetabilitate dimensională ridicată pentru asamblare și suficientă rezistență mecanică pentru a proteja celulele. În practică, acestea sunt produse prin turnare sub presiune înaltă în volume mari.
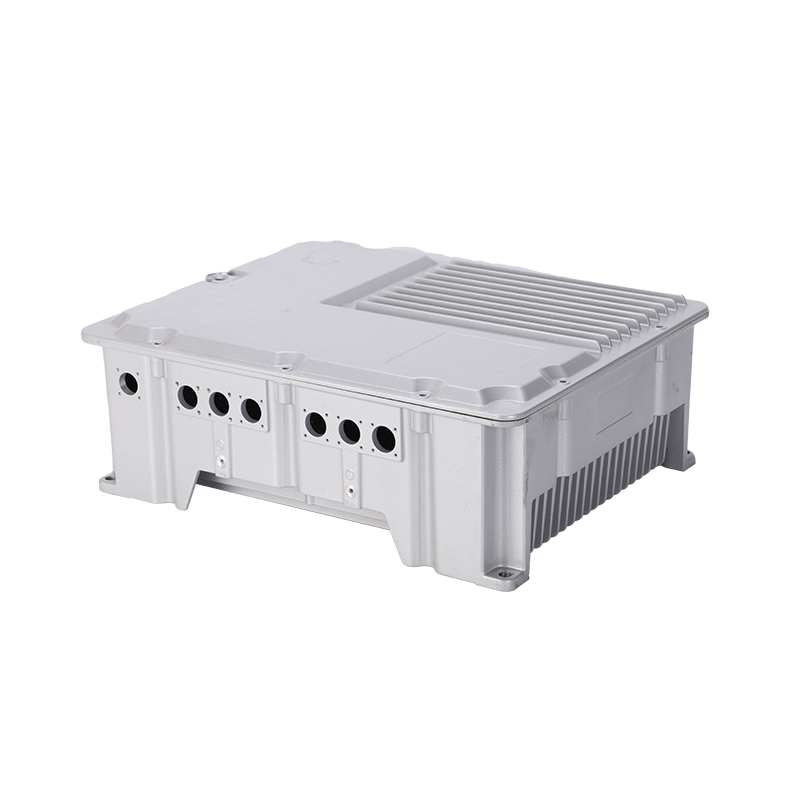
 Carcasă și capac pentru baterii din aluminiu turnat sub presiune pentru vehicule electrice Această carcasă a bateriei oferă rezistență ridicată, etanșare și disipare a căldurii, cruciale pentru protejarea celulelor. Designul său ușor și instalarea ușoară susțin asamblarea și întreținerea eficientă a EV. Vizualizare produs →
Pentru o privire mai profundă asupra modului în care se compară metodele de turnare a aluminiului, consultați explicația noastră turnare în nisip, turnare sub presiune și turnare cu investiții .
Este ușor să comparați etichetele de preț a două mașini, dar costul total al piesei turnate este cel care decide proiectul. O mașină de turnare sub presiune înaltă poate costa de aproximativ patru ori mai mult decât un sistem de joasă presiune, dar această diferență se evaporă atunci când este răspândită pe sute de mii de focuri.
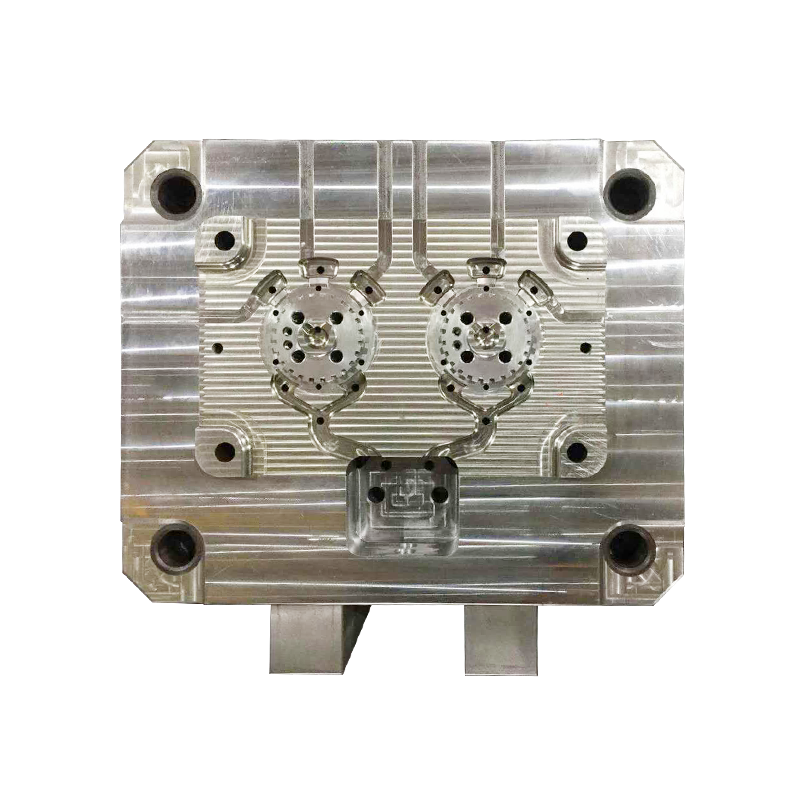
Costul matriței urmează o curbă similară. Motoarele de înaltă presiune sunt fabricate din oțel de scule călit și au o durată de viață mai scurtă la scară. Motoarele de joasă presiune sunt mai ușoare și mai ieftine, ceea ce le face atractive pentru execuții pilot sau dezvoltarea de produse. Dacă designul piesei se schimbă în continuare, o încercare a matriței cu presiune joasă oferă mai mult spațiu de repetare fără a utiliza un instrument complet costisitor.
Operațiunile secundare, de asemenea, înclină balanța. Piesele cu porozitate gazoasă pot respinge mai mult în timpul prelucrării sau pot avea scurgeri în timpul testelor de presiune. Piesele turnate la presiune joasă au tendința de a curăța mașina și necesită mai puțină impregnare. Pentru componentele care sunt ulterior acoperite cu pulbere sau anodizate, calitatea suprafeței începe în procesul de turnare, nu în linia de finisare.
Nu fără a schimba economia. Aceeași geometrie poate fi adesea produsă de ambele procese, dar timpul ciclului, nivelul de porozitate și profilul grosimii peretelui vor fi diferite. Presiunea scăzută poate înlocui presiunea ridicată atunci când volumul piesei scade, iar designul se concentrează pe rezistență și rezistență la scurgeri în loc de debit.
Turnarea sub presiune de înaltă presiune este candidatul cel mai puternic. Viteza mare de injectare umple rapid secțiunile subțiri înainte ca metalul să se solidifice. Presiunea scăzută ar avea dificultăți să atingă nervuri foarte subțiri și lungi fără a utiliza presiuni mai mari sau a adăuga canale de poartă.
Numai atunci când costul sculelor este împărțit într-un program. Pentru loturi mici, presiunea scăzută oferă o matriță mai ieftină și o configurare mai simplă a mașinii. Compensația este o producție mai lentă, dar cu investiții inițiale mai mici.
Da. Dacă bulele de gaz sunt aproape de suprafață, acoperirea cu pulbere poate să apară în timpul întăririi. Piesele turnate de joasă presiune sau de înaltă presiune care primesc impregnare sunt alegeri mai sigure atunci când este planificat un tratament greu de suprafață.
Alegeți turnarea sub presiune de înaltă presiune atunci când volumul anual este mare, grosimea secțiunii este subțire și uniformă și repetabilitatea dimensională este critică. Alegeți turnarea sub presiune joasă atunci când etanșeitatea la gaz, tratamentul termic și soliditatea structurală depășesc viteza ciclului sau când ciclul de producție este încă în creștere.
Cea mai bună sursă de încredere este o discuție practică cu un partener de turnare sub presiune cu experiență. Aflați cum setul lor de echipamente, experiența cu scule și capacitățile de finisare se potrivesc cu familia dvs. de piese. Cu date clare despre volume și constrângeri de proiectare, alegerea între presiune înaltă și joasă devine un calcul simplu de inginerie.
Ești gata COOPERA Cu Jieda?
* E -mailul dvs. este în siguranță cu noi, nu spam.
Produse
Informații de contact
nbjd011@126.com
+86-574-86115705
Nr. 58 Mold Road, Daqi Technology Industrial Zone, districtul Beilun, Ningbo