Obțineți un citat
Un inginer de achiziții trimite 5.000 de carcase de motor turnate sub presiune pentru anodizare neagră. Mostrele arătau bine. Lotul de producție revine pe gri pestriț, cu pete albe în jurul semnelor pinului ejectorului și o întrerupere vizibilă a tonului acolo unde suprafața prelucrată se întâlnește cu suprafața turnată. Nu s-a schimbat nimic la linia de anodizare. Ceea ce s-a schimbat a fost castingul.
Răspuns scurt mai întâi: turnarea sub presiune din aluminiu poate fi anodizat, iar un serviciu care înțelege turnarea sub presiune poate avea un finisaj repetabil de tip II sau de tip III. Dar rezultatul este decis înainte ca piesele să ajungă în rezervor. Trei intrări controlează aproape tot ceea ce vedeți pe suprafața finită - aliajul în care este turnat turnarea, soliditatea pielii ca turnare și modul în care piesa este proiectată și mascată. Faceți-le corect și anodizarea devine un proces de producție stabil. Găsiți-le greșit și nicio abilitate de rafting nu va salva rezultatul cosmetic.
Anodizarea crește un strat de oxid din metalul însuși. Orice nu este aluminiu rămâne acolo unde este și oxidul se formează în jurul lui. Aliajele de turnare sub presiune au o mulțime de conținut de non-aluminiu, astfel încât acoperirea moștenește structura de dedesubt.
Metoda de formare contează și el. Turnare sub presiune, turnare cu nisip și turnare cu investiții lasă suprafețe diferite și modele de porozitate diferite, astfel încât același aliaj poate anodiza foarte diferit, în funcție de modul în care a fost realizată piesa.
Dacă un desen scrie ADC12 și clientul se așteaptă la un anodizare clar strălucitor care să se potrivească cu o extrudare 6061, această cerință nu este realizabilă - nu cu un anodizator mai bun și nu cu mai multă lustruire. Aliajul trebuie selectat pentru finisare, iar selecția respectivă aparține etapei de turnare sub presiune.
| Aliaj | Conținut de siliciu | Comportament de anodizare | Cel mai potrivit |
|---|---|---|---|
| A383 / ADC12 (secundar) | ~9,5–11,5% | Gri închis până la aproape negru, satinat, predispus la smut; consistența culorii este cel mai greu de păstrat | Carcase, console și capace în care culoarea este închisă și cererea cosmetică este moderată |
| A360 | ~9–10%, cupru mai mic | Gri, performanță la coroziune mai bună și culoare mai stabilă decât A383 | Carcase și capace motor care necesită rezistență la coroziune |
| AlSi10MnMg (primar, de exemplu, Silafont-36) | ~10%, fier scăzut, mangan adăugat | Cel mai consistent răspuns de anodizare dintre aliajele turnate sub presiune; gri deschis și vopsibil | Piese structurale și EV, carcase pentru baterii, componente de siguranță cu pereți subțiri |
| 6061 (forjat) | sub 1% | Luminos, uniform și ușor de vopsit | Numai piese prelucrate – nu poate fi turnat sub presiune la înaltă presiune |
Majoritatea programelor aterizează pe una dintre cele două căi. Dacă finisajul este un anodizat decorativ întunecat pe o turnare de uz general, A383 este operabil și rentabil, iar specificațiile de aspect sunt scrise în jurul unui gri-negru satinat. Dacă anodizarea este funcțională sau trebuie colorată, trecerea la un aliaj primar, cum ar fi AlSi10MnMg, costă mai mult pe kilogram, dar elimină cea mai mare parte a riscului de culoare.
Prelucrarea schimbă și imaginea. O parte anodizată ca turnat arată mai întunecat și mai pete decât aceeași piesă cu fețele sale vizibile prelucrate. Acolo unde este necesar un ton uniform, fețele cosmetice sunt prelucrate, iar restul rămâne ca turnat.
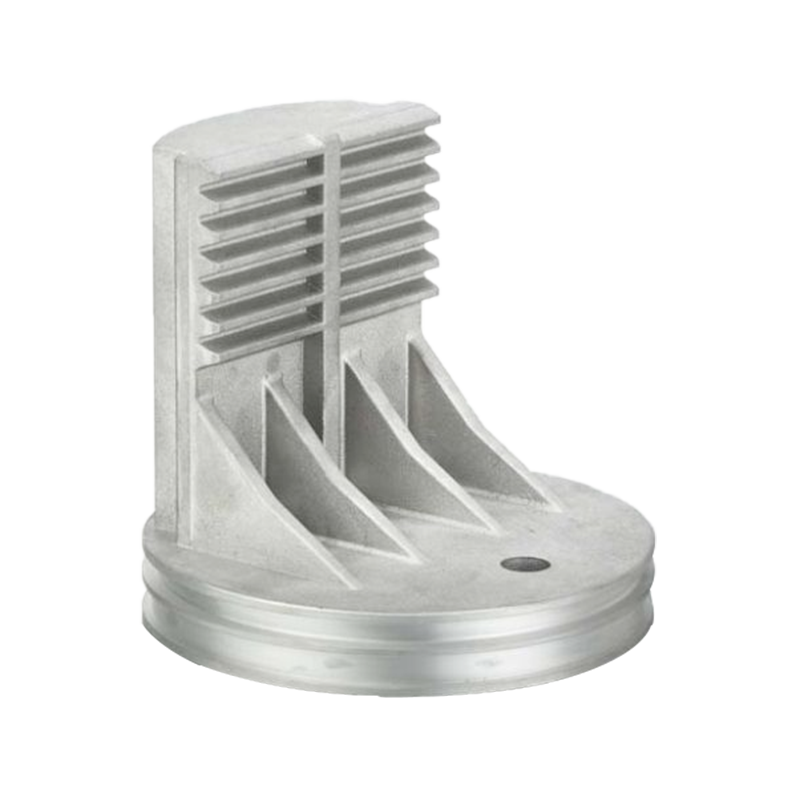
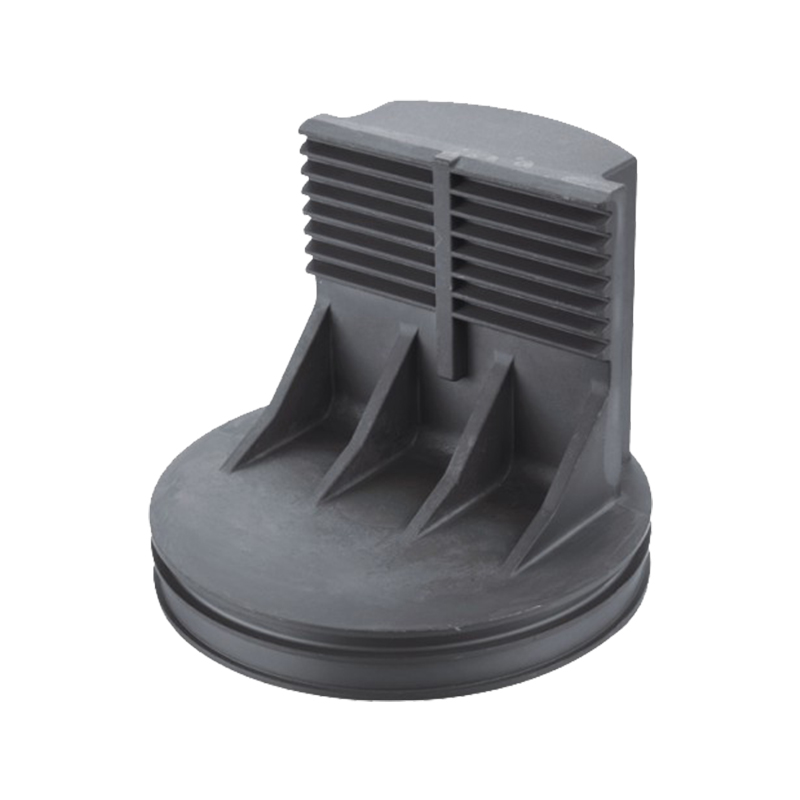 Pistoane turnate sub presiune din aluminiu anodizat pentru motoare și compresoare Vizualizați acest produs pentru pistoanele turnate sub presiune din aluminiu anodizat, inclusiv opțiunile de aliaj și detaliile de tratare a suprafeței relevante pentru deciziile de prelucrare și acoperire. Vizualizare produs →
Alegeți clasa de acoperire din funcție, nu din denumirea finisajului. Cele trei opțiuni comune se comportă destul de diferit pe o turnare sub presiune.
Decorative și rezistente la coroziune. Acceptă vopsea într-o gamă largă de culori, păstrează o suprafață satinată și se potrivește cu capace vizibile, capace și carcase. Pe aliajele cu conținut ridicat de siliciu, așteptați-vă mai degrabă de la gri la negru decât la tonuri strălucitoare.
Rezistența la uzură în primul rând, în al doilea rând aspectul. Duritatea ajunge de obicei la 350-500 HV, în funcție de aliaj. Culorile sunt limitate la gri închis, bronz și negru, schimbarea dimensională este mai mare, iar turnările cu conținut ridicat de siliciu sunt mai susceptibile de a prezenta negru. Utilizați-l pentru suprafețe de alunecare, corpuri de supape și plăci de uzură.
Sub un micron gros, conductiv și ieftin. Dacă cerința este rezistența la coroziune plus împământarea electrică, stratul de conversie este de obicei corect și anodizarea este greșită - anodizarea este dielectrică și va izola piesa.
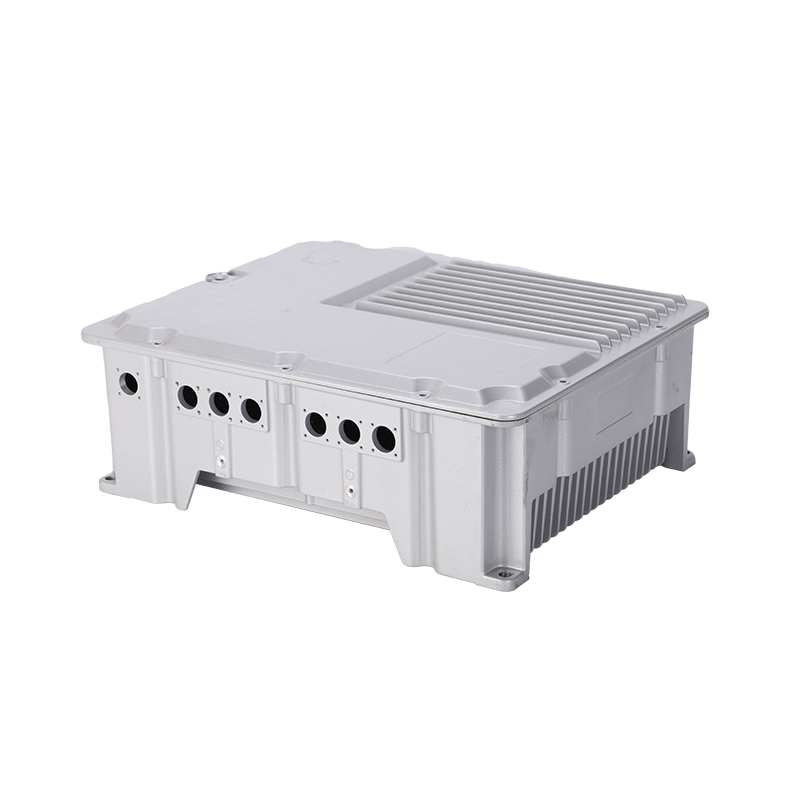
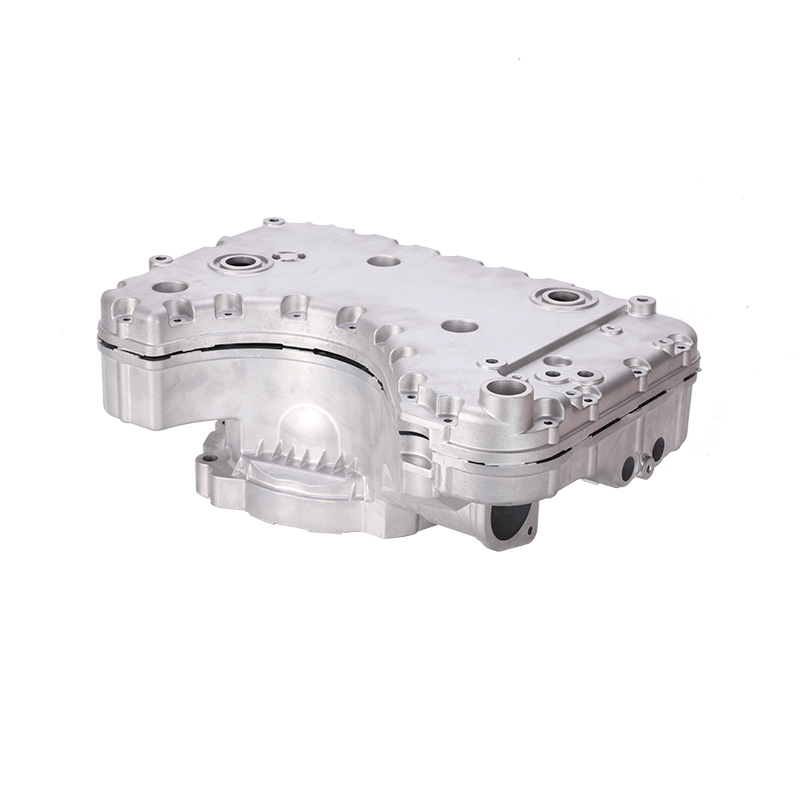
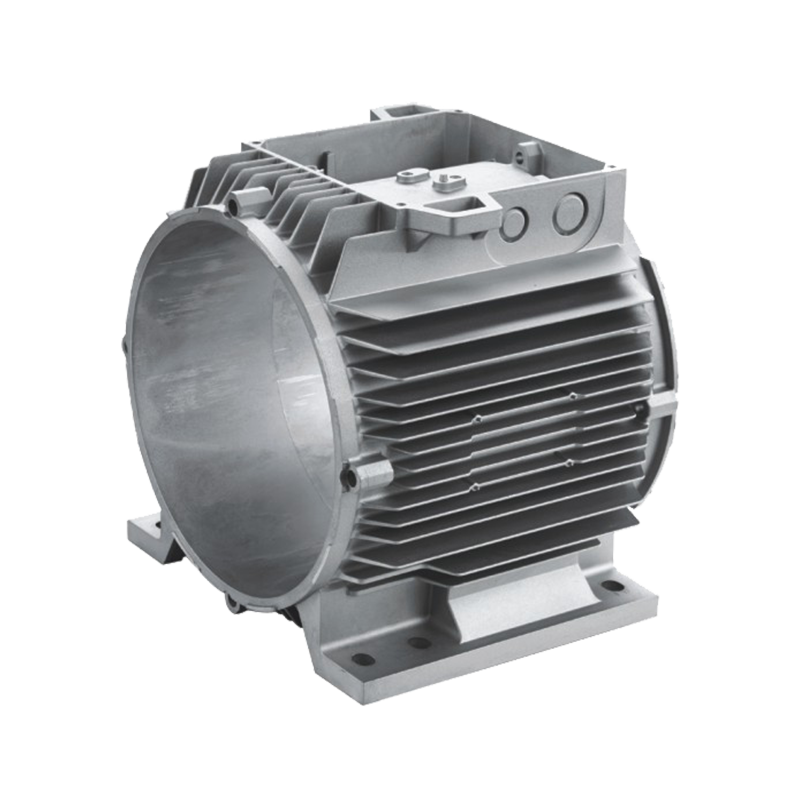
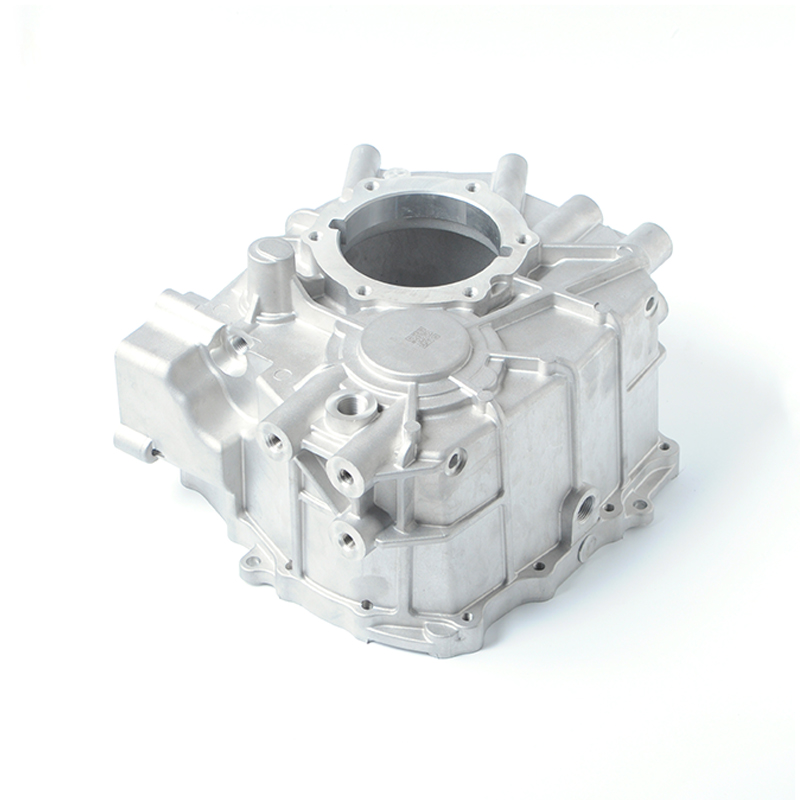 Carcasă motor auto din aluminiu turnat sub presiune de înaltă presiune Revizuiți această carcasă de motor personalizată pentru uz auto, cu opțiuni de aliaj de aluminiu, tratamente de suprafață, teste și detalii de toleranță dimensională legate de opțiunile de anodizare. Vizualizare produs →
Anodizarea consumă aproximativ jumătate din grosimea sa din substrat și adaugă cealaltă jumătate spre exterior. O acoperire de tip II de 20 um crește cu aproximativ 10 um pe parte; o acoperire de tip III de 50 µm crește cu aproximativ 25 µm pe parte. Pe o parte menținută la ±0,05 mm, aceasta nu este o eroare de rotunjire.
Calitatea finisajului pe piese turnate sub presiune este verificabilă. Pune testele în comanda de cumpărare și nu mai este o chestiune de opinie.
Un punct de control contează mai mult decât se așteaptă majoritatea cumpărătorilor: variabilele de turnare schimbă culoarea anodizată. Raportul de conținut reciclat, chimia lotului de aliaj, echilibrul termic al matriței și schimbările de poartă, toate mișcă morfologia siliciului, iar tonul finit se mișcă odată cu ele. Dacă aspectul este critic, înghețați sursa de aliaj și recalificați-vă după orice schimbare a matriței sau a procesului.
Anodizarea nu este întotdeauna răspunsul, iar pe unele piese turnate sub presiune este cea greșită.
Piesele termice se află într-o categorie proprie. Anodizarea crește emisivitatea unui radiator și adaugă protecție împotriva coroziunii pentru uz exterior și industrial, motiv pentru care radiatoarele anodizate sunt standard în iluminatul cu LED-uri și carcasele electrice.
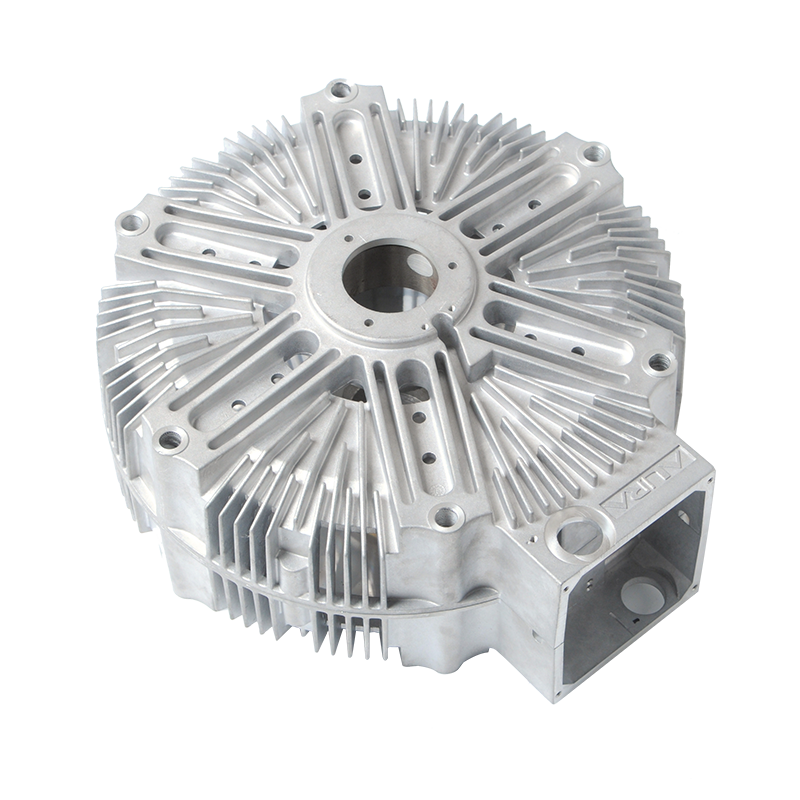
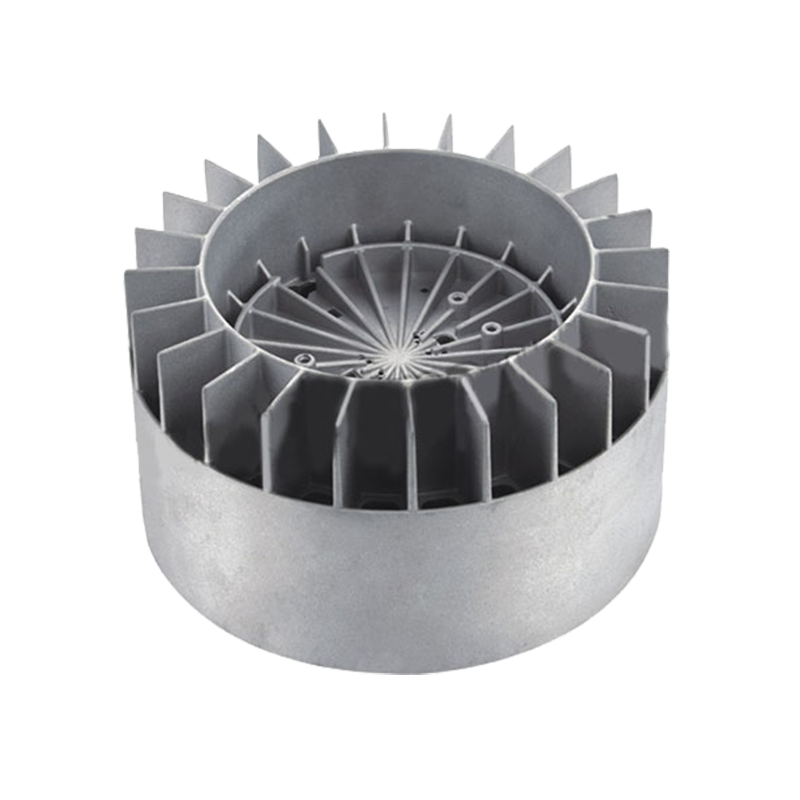
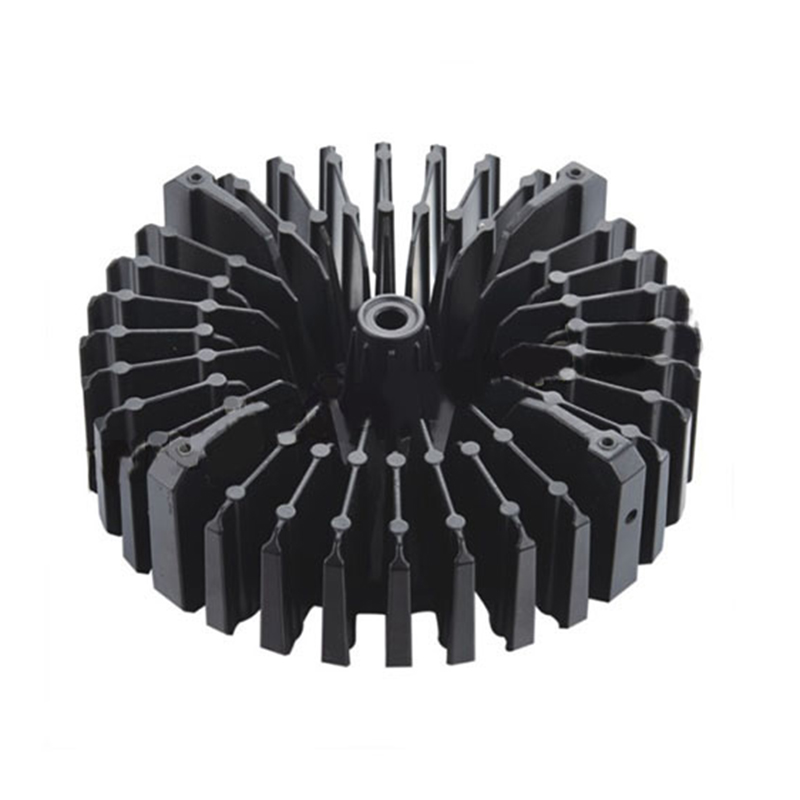 Radiatoare de căldură din aluminiu turnat sub presiune pentru electronice și echipamente industriale Acest produs radiator acoperă opțiunile din aluminiu turnat sub presiune, anodizarea și alte finisaje, precum și specificații utile atunci când se pregătește un RFQ pentru piesele termice. Vizualizare produs →
Un RFQ scris astfel salvează de obicei o rundă completă de eșantion, deoarece furnizorul poate spune din față dacă aliajul acceptă culoarea, dacă planul de mascare este fabricabil și cum arată un randament realist - în loc să îl descopere pe primul lot de producție.
Da, dar așteptați-vă la un rezultat satinat de la gri închis până la negru, cu o consistență limitată a culorii. Funcționează bine pentru finisaje decorative întunecate și protecție funcțională împotriva coroziunii. Nu funcționează pentru culori strălucitoare, clare sau pastelate.
Da. Aproximativ jumătate din grosimea stratului crește în exterior pe fiecare parte – aproximativ 10 µm pentru o acoperire de tip II de 20 µm și aproximativ 25 µm pentru o acoperire de tip III de 50 µm. Filetele, alezajele și fețele de etanșare necesită în mod normal mascare.
De obicei, una dintre cele trei cauze: electrolitul care reține porozitatea prin etapa de etanșare, suprafețe amestecate ca turnate și prelucrate pe aceeași piesă sau schimbarea lotului de aliaj. Soluția este în amonte - piese turnate mai bune, prelucrare consistentă și o sursă de aliaj înghețată.
Se poate, cu limite. Grosimea de peste aproximativ 50 µm pe un aliaj cu conținut ridicat de siliciu tinde să se crape sau să arate neregulat. Păstrați anodizarea dură în intervalul 25-40 µm și confirmați-o cu o încercare de producție.
Anodizarea unei turnări sub presiune este mai degrabă un lanț decât un singur pas: alegerea aliajului, soliditatea matriței și a turnării, strategia de prelucrare, mascarea, apoi linia de anodizare. Când apare o problemă de finisare, cauza este de obicei două sau trei legături înapoi de la rezervor.
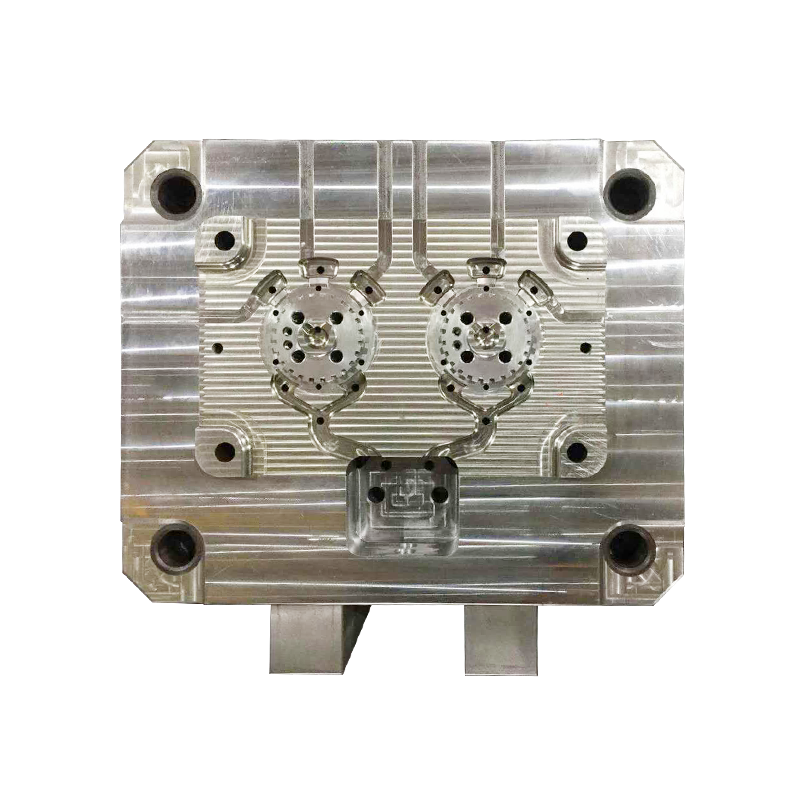
Propria noastră muncă acoperă partea din față a acelui lanț. Proiectăm și construim matrițele, rulăm turnare sub presiune de înaltă presiune de la 1600T până la 200T, mașinăm intern pe centre CNC și coordonăm tratarea suprafeței, inclusiv anodizarea și acoperirea cu pulbere sub un sistem de calitate IATF 16949. Dacă un program are nevoie de o piesă turnată sub presiune, anodizat, cu o culoare definită și o țintă de coroziune definită, punctul de pornire practic este așezarea aliajului și a suprafețelor cosmetice înainte de tăierea matriței. Ne puteți revizui capabilități de turnare sub presiune și prelucrare a aluminiului sau trimiteți un desen cu cerințele de finisare atașate — cu cât cele două decizii sunt luate mai devreme, cu atât mai puține surprize ajung pe suprafața finită.
Ești gata COOPERA Cu Jieda?
* E -mailul dvs. este în siguranță cu noi, nu spam.
Produse
Informații de contact
nbjd011@126.com
+86-574-86115705
Nr. 58 Mold Road, Daqi Technology Industrial Zone, districtul Beilun, Ningbo