Obțineți un citat
Doi cumpărători trimit același desen al carcasei cutiei de viteze către doi furnizori de turnare sub presiune și primesc cotații care specifică aliaje diferite: unul A380, celălalt ADC12. Ambele părți trec fiecare test mecanic și de scurgere. Această situație comună indică direct răspunsul de care au nevoie majoritatea echipelor de aprovizionare: A380 și ADC12 sunt aliaje aproape echivalente, de uz general pentru turnarea sub presiune, cu ADC12 favorizat pentru geometrie subțire și complicată, în timp ce A360 este alegerea de specialitate atunci când rezistența la coroziune, etanșeitatea la presiune sau un finisaj fluid mai mult decât anodizat contează. Comparația de mai jos prezintă compoziția, proprietățile, comportamentul de turnare, finisarea și potrivirea aplicației, astfel încât aliajul numit pe următorul desen poate fi justificat linie cu linie în loc să fie copiat din ultimul proiect.
Toate trei sunt aliaje de turnare bogate în siliciu proiectate pentru turnarea sub presiune la înaltă presiune, în care metalul topit este injectat într-o matriță de oțel în câteva milisecunde. Ele diferă mai întâi prin standardele care le definesc.
Țineți cont de un punct înainte de a compara numerele: aceste compoziții sunt concepute pentru injectare în matrițe de oțel la presiune ridicată, nu pentru turnarea gravitațională sau în nisip, unde se aplică diferite familii de aliaje și diferite riscuri de defecte.
Întreaga dezbatere A380 vs ADC12 vs A360 se rezumă la două elemente: siliciu și cupru. Restul chimiei rezultă din ele.
| Element | A380 (ASTM) | ADC12 (JIS) | A360 (ASTM) |
|---|---|---|---|
| Siliciu | 7,5–9,5% | 9,6–12,0% | 9,0–10,0% |
| cupru | 3,0–4,0% | 1,5–3,5% | ≤0,6% |
| Fier de călcat | ≤1,3% | ≤1,3% | ≤1,3% |
| Zinc | ≤3,0% | ≤1,0% | ≤0,5% |
| magneziu | ≤0,10% | ≤0,3% | ≤0,05% |
| Mangan | ≤0,50% | ≤0,5% | ≤0,35% |
Siliciul scade punctul de topire și accentuează fluiditatea, motiv pentru care fiecare aliaj de turnare sub presiune este construit în jurul lui. Cuprul crește rezistența și duritatea și ajută la prelucrabilitate, dar accelerează și coroziunea și strică anodizarea decorativă. Plafonul de cupru aproape de zero al lui A360 este diferența cea mai importantă dintre cele trei grade, în timp ce siliciul ADC12 – care poate ajunge la 12% – explică reputația sa de umplere a nervurilor subțiri și detalii fine.
Siliciu (gama medie tipică) Cupru (spec maxim)
Siliciul este afișat la mijlocul intervalului de specificații; cupru la specificația sa maximă.
Compoziție tipică de mediu pentru ADC12 (JIS H5302); chimia confirmată urmează întotdeauna certificatul de moară.
Pe o fișă de date, cele trei aliaje arată ca niște veri apropiați. În producție și în serviciu, micile diferențe se agravează.
| Proprietate | A380 | ADC12 | A360 |
|---|---|---|---|
| Rezistenta la tractiune | ≈330 MPa | ≈310 MPa | ≈320 MPa |
| Rezistenta la curgere | ≈165 MPa | ≈150 MPa | ≈170 MPa |
| Alungirea | ≈3,5% | ≈3,5% | 3,5–5% |
| Duritate (Brinell) | ≈80 | ≈85 | 75–85 |
| Densitatea | 2,74 g/cm³ | ≈2,70 g/cm³ | 2,63 g/cm³ |
| Gama solidus-liquidus | 538–593°C | 520–580°C | 557–596°C |
| Conductivitate termică | ≈96 W/m·K | ≈96 W/m·K | ≈113 W/m·K |
Două cifre merită atenție. A360 este cu aproximativ 4% mai ușor decât A380 și conduce căldura considerabil mai bine, un avantaj real pentru radiatoarele LED și carcasele motorului. Gama sa de solidificare este, de asemenea, cea mai îngustă dintre cele trei, care acceptă piese turnate etanșe, în timp ce începutul de topire mai scăzut al ADC12 ușurează umplerea secțiunilor dificile.
Domenii de solidificare în °C: ADC12 se topește și curge la cele mai scăzute temperaturi; A360 îngheață în intervalul cel mai îngust.
Compoziția contează doar odată ce ajunge la matriță. În turnarea de zi cu zi, cele trei clase se comportă astfel:
Toate trei sunt abrazive pentru scule. Siliciul ridicat accelerează uzura matrițelor și a inserțiilor de prelucrare, iar cuprul din A380 crește riscul de lipire a matrițelor. Proiectarea atentă a matriței de turnare sub presiune și un program disciplinat de întreținere a matriței sunt cele care mențin o unealtă de lungă durată stabilă prin sute de mii de lovituri.
Porozitatea este inerentă turnării sub presiune pentru toate cele trei aliaje. Pentru piesele care trebuie să fie testate de scurgeri — băi de ulei, corpuri de supape, carcase de baterii — conveniți cu furnizorul dumneavoastră asupra criteriilor de impregnare și de testare înainte de începerea sculelor, nu după prima livrare respinsă.
Aici se desparte A360. Anodizarea decorativă depinde de un nivel scăzut de cupru: A380 cu 3,0–4,0% cupru și ADC12 cu până la 3,5% tind să anodizeze în pelicule gri, pete, inconsistente, în timp ce plafonul de 0,6% al lui A360 produce un finisaj mult mai uniform și mai ușor. Componentele anodizate, cum ar fi pistoanele, sunt de obicei turnate în chimie cu conținut scăzut de cupru.
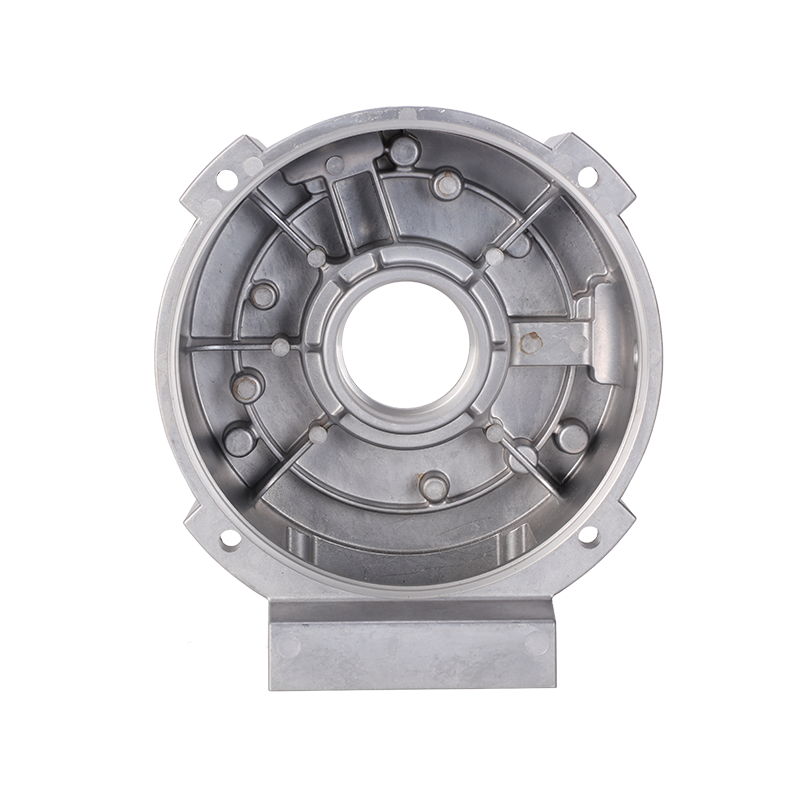
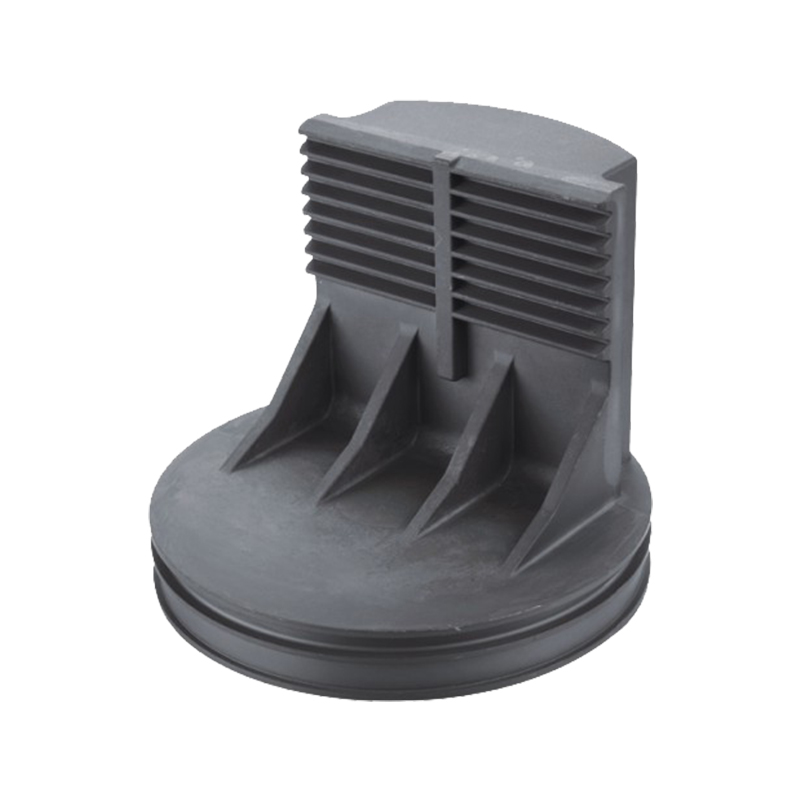 Pistoane de turnare sub presiune din aluminiu anodizat Fabricate din aliaj de aluminiu cu conținut scăzut de cupru, precum A360, aceste pistoane turnate sub presiune au un finisaj anodizat uniform și oferă o bună conductivitate termică și disipare a căldurii pentru motoare și compresoare industriale, anodizarea fiind calea de finisare relevantă pentru chimiile cu conținut scăzut de cupru. Vizualizare produs →
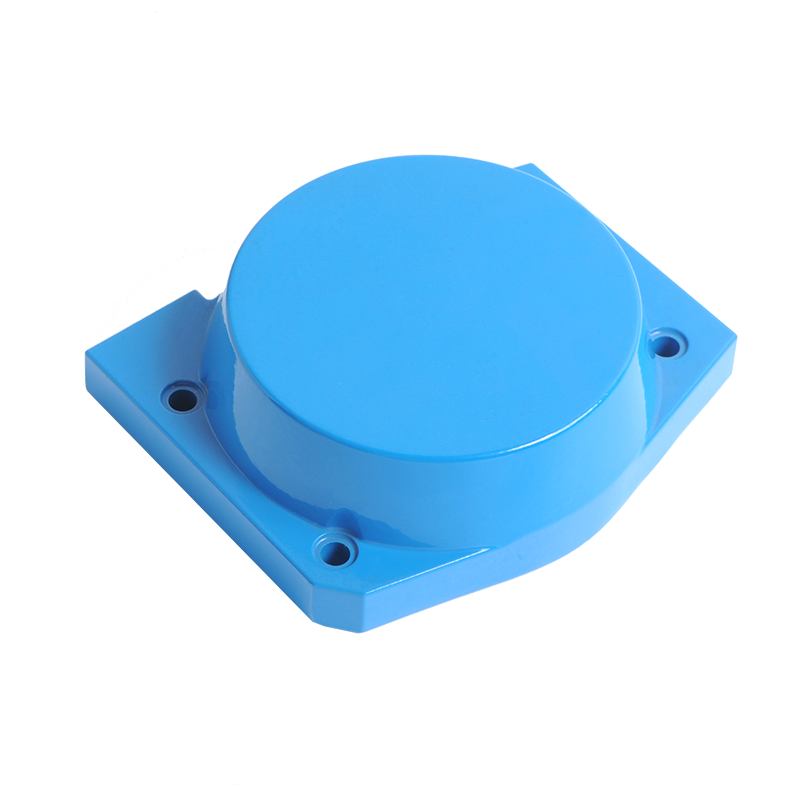
Pentru piesele vopsite cu pulbere, alegerea se slăbește considerabil. Toate cele trei clase acceptă în mod fiabil conversia cromatului plus acoperirea cu pulbere, motiv pentru care majoritatea carcaselor industriale, capacele și piesele de mașină sunt finisate în acest fel, indiferent dacă topitura a fost A380, ADC12 sau A360.
O secvență de selecție funcțională pentru o piesă nouă arată astfel:
Două exemple din propriul nostru nivel de producție: supapele de control care manipulează fluide sunt turnate în chimie cu conținut scăzut de cupru și finisate cu un strat de pulbere pentru protecție împotriva coroziunii, în timp ce rezervoarele de ulei cu suprafețe de etanșare prelucrate sunt specificate pentru etanșeitatea la presiune mai presus de orice altceva.
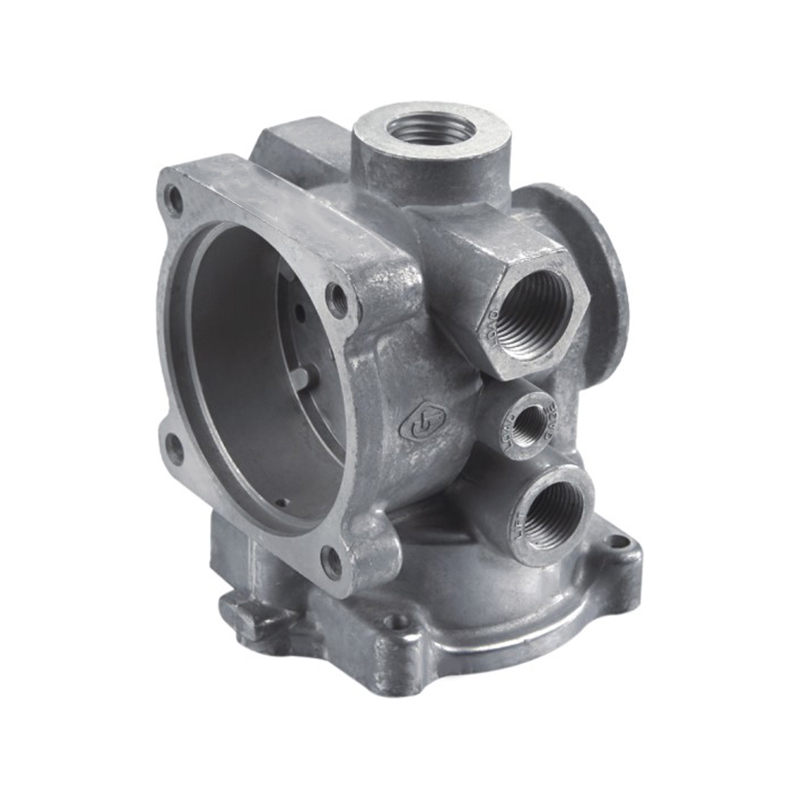 Supapă de control pentru turnare sub presiune din aluminiu prelucrat cu acoperire cu pulbere Turnate în aliaj cu conținut scăzut de cupru și finisate cu acoperire cu pulbere pentru protecție împotriva coroziunii, aceste supape de control reglează debitul, presiunea și direcția în sistemele de fluide, ilustrând modul în care carcasele acoperite cu pulbere funcționează fiabil, indiferent de gradul specific de turnare utilizat. Vizualizare produs →
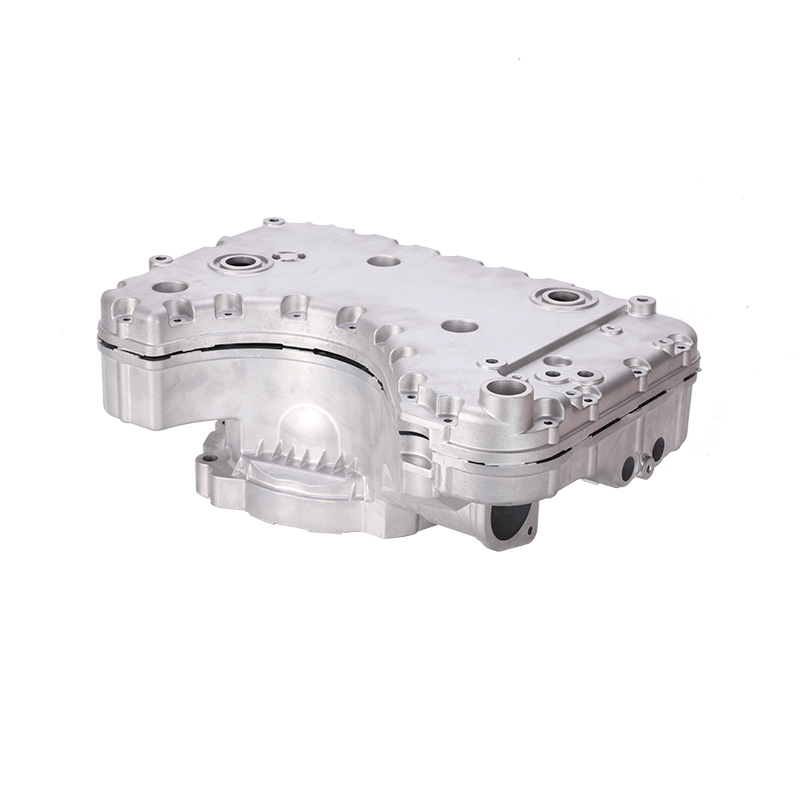
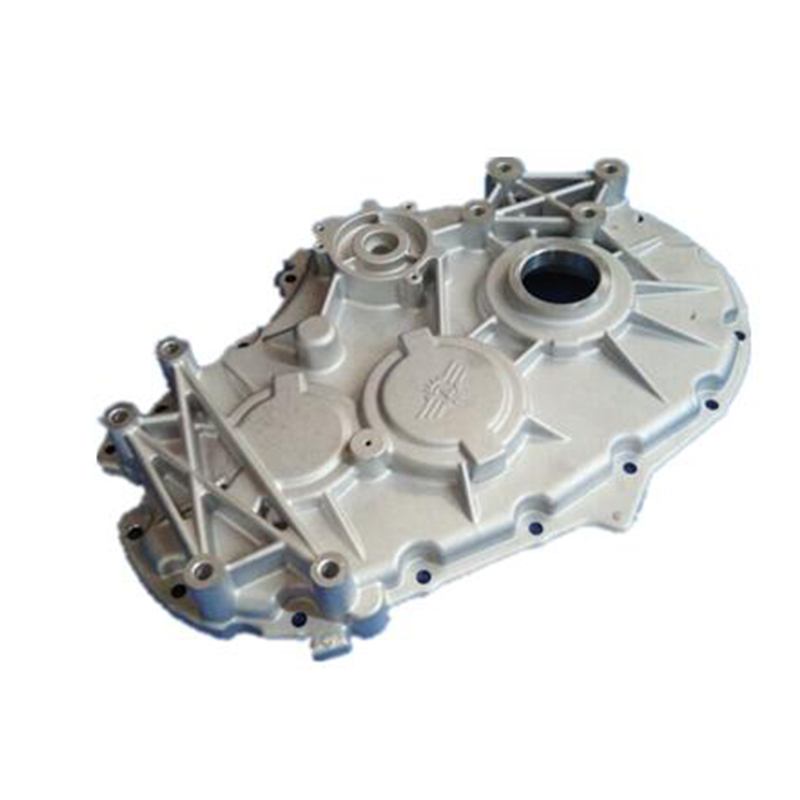 Baia de ulei sigilata din aluminiu turnat sub presiune pentru vehicule Cu suprafețe de etanșare prelucrate și porozitate controlată strict prin proiectarea matriței, controlul procesului și testarea cu raze X, aceste băi de ulei prioritizează etanșeitatea la presiune mai presus de toate, o cerință comună atunci când se înlocuiesc clase precum ADC12 și A380. Vizualizare produs →
Nu. Ele îndeplinesc același rol și sunt adesea înlocuite, dar chimiile lor diferă: ADC12 are 9,6–12,0% siliciu și 1,5–3,5% cupru față de 7,5–9,5% și 3,0–4,0% ale lui A380. Înlocuirea este de rutină în practică, dar ar trebui să fie documentată pe desen sau aprobată prin inspecția primului articol, mai degrabă decât presupusă.
A360, cu o marjă largă. Limita sa de cupru de 0,6% permite o peliculă anodică ușoară și consistentă. A380 și ADC12 sunt mai potrivite pentru acoperirea de conversie și acoperirea cu pulbere.
Doar dacă cerințele dvs. de testare a scurgerilor și de coroziune o permit cu adevărat. ADC12 umple secțiunile subțiri mai ușor și este adesea mai disponibil în lanțurile de aprovizionare din Asia, dar cuprul său mai mare reduce marjele de etanșeitate la presiune, ceea ce poate transforma economiile în resturi de testare a scurgerilor.
A380 și ADC12 prețuiesc la fel, iar disponibilitatea regională decide de obicei câștigătorul, în timp ce A360 are uneori o primă modestă. Diferențele semnificative de cost apar în ratele deșeurilor, durata de viață a sculei de prelucrare și randamentul de finisare, nu în prețul pe kilogram.
Concluzia: alegeți A380 pentru piese turnate echilibrate, de uz general, ADC12 pentru geometrie subțire și complicată - în special atunci când provin din Asia - și A360 când rezistența la coroziune, etanșarea sau anodizarea depășesc fluiditatea. Din 1987, Ningbo Jieda Moulding & Machine a proiectat și construit propriile matrițe de turnare sub presiune și produce piese din aluminiu turnate sub presiune pe prese de la 200 la 1600 de tone sub un sistem de calitate IATF 16949, cu prelucrare de precizie, vopsire cu pulbere și anodizare manipulate în interior. Aduceți-ne un desen sau o întrebare despre aliaj și vă vom ajuta să potriviți topitura cu piesa înainte ca prima unealtă să fie tăiată.
Ești gata COOPERA Cu Jieda?
* E -mailul dvs. este în siguranță cu noi, nu spam.
Produse
Informații de contact
nbjd011@126.com
+86-574-86115705
Nr. 58 Mold Road, Daqi Technology Industrial Zone, districtul Beilun, Ningbo