Obțineți un citat
Două desene aterizează pe același birou în aceeași săptămână. Unul este un suport de blocare de 120 g pentru ușa unui autoturism; celălalt este o carcasă de motor de 1,8 kg care se află la aproximativ 90 mm de o galerie de evacuare. Ambele poartă aceeași mențiune: „turnare, aliaj de confirmat”.
Răspunsul scurt, înainte de orice masă: alegeți zincul atunci când piesa este mică, cu pereți subțiri, vizibilă din punct de vedere cosmetic sau trebuie să păstreze toleranțe strânse fără aproape nicio prelucrare. Alegeți aluminiu atunci când piesa este mare, sensibilă la greutate sau este fierbinte.
Această regulă unică stabilește majoritatea deciziilor de turnare sub presiune a automobilelor. Ceea ce nu vă spune este unde se află de fapt granița, cât costă să ghiciți greșit și ce detalii de desen trebuie să se schimbe atunci când schimbați aliajele. Aceste trei întrebări sunt restul acestui articol.
Zincul și aluminiul sunt turnate pe diferite mașini dintr-un motiv fizic. Aliajele de zinc se topesc la 390 °C, suficient de scăzut încât o mașină cu cameră fierbinte menține oala, gâtul de gâscă și duza scufundate în topitură și trage o doză măsurată în câteva secunde. Aluminiul se topește aproape de 600 °C și este turnat la 650–700 °C, ceea ce ar distruge părțile feroase ale unei camere fierbinți, astfel încât aluminiul funcționează în cameră rece: metalul este pus într-un manșon în fiecare ciclu.
Acest decalaj de proces explică majoritatea consecințelor din aval. Zincul umple mai repede secțiunile mai subțiri, menține dimensiuni mai strânse și lasă o suprafață mai bună ca turnat. Aluminiul transportă mult mai puțină masă pentru același volum și tolerează mult mai multă căldură.
| Proprietate | Zamak 3 (zinc) | A380 / ADC12 (aluminiu) |
|---|---|---|
| Densitatea | 6,6 g/cm³ | 2,71 g/cm³ |
| Punct de topire | ~387 °C | ~600 °C, turnat la 650–700 °C |
| Rezistenta maxima la tractiune | ~283 MPa | ~324 MPa |
| Rezistenta la curgere | ~221 MPa | ~159 MPa |
| Duritate | ~82 HB | ~80 HB |
| Conductivitate termică | ~113 W/m·K | ~96 W/m·K |
| Perete minim practic | 0,5–1,0 mm | 1,5–2,5 mm |
| Toleranță liniară, caracteristici mici | ±0,025–0,05 mm | ±0,05–0,13 mm |
| Procesul de turnare | Camera fierbinte | Camera rece |
| Viața tipică a morții | Adesea 500.000 de focuri | De obicei, 100.000–150.000 de fotografii |
Zincul este de aproximativ 2,4 ori mai dens decât aluminiul. Reproiectați același volum din zinc în aluminiu și eliminați aproximativ 59% din masă. De aceea, programele bazate pe greutate, cum ar fi gama EV sau ținte de masă nesurate, încep cu aluminiu și rareori se uită înapoi.
Schimbul este grosimea peretelui. O nervură de 0,6 mm turnează fiabil în zinc; aceeași nervură din A380 este probabil să fie scurtă sau închisă la rece, astfel încât designul se mută la 1,5–2,5 mm. Pereții mai groși ai unui aliaj mai ușor strâng o parte din avantajul de greutate și adaugă întotdeauna timpul de solidificare și costul ciclului.
Al treilea număr este temperatura și este locul unde încep cele mai multe defecțiuni ale câmpului. Zincul turnat sub presiune își pierde rapid rezistența peste aproximativ 95–100 °C și se strecoară sub sarcină constantă, astfel încât o îmbinare cu șuruburi care menține cuplul la temperatura camerei se poate relaxa după o vară de căldură sub capotă. Aluminiul A380 își menține cea mai mare parte a rezistenței la aproximativ 150 °C, iar clase precum A360 sau AlSi10MnMg împing mai departe.
Compararea celor două aliaje numai după prețul metalului este o capcană. Aliajul de zinc costă de obicei mai mult pe kilogram decât aluminiul și, deoarece este mai dens, o parte de zinc din același volum consumă și mai multe kilograme. În ceea ce privește costul materialului, zincul pierde aproape de fiecare dată.
Comparația se inversează odată ce numărați restul procesului. Punct de topire mai scăzut și solidificare mai rapidă reduce timpul ciclului și deșeurile de garnituri de turnare în cameră fierbinte. Pereții subțiri și toleranțele strânse înseamnă că piesa lasă matrița aproape de forma netă, astfel încât găurirea, frezarea și finisarea sunt îndepărtate. Matricele funcționează mai reci și durează mult mai mult, împrăștiind costul sculelor pe mai multe piese. De asemenea, zincul prelucrează mai repede și mai curăța robinetele, ceea ce contează pentru suporturi și carcase cu o duzină de găuri filetate.
O regulă aplicabilă: zincul câștigă atunci când conținutul de prelucrare este mare, toleranțele sunt strânse sau volumul anual este mare. Aluminiul câștigă atunci când piesa este grea, mare sau încărcată la căldură, deoarece nicio economisire a procesului nu compensează o penalizare de densitate de 2,4 × sau o defecțiune a fluentului în funcționare. Sculele urmează aceeași logică și este un exercițiu de inginerie diferit pentru fiecare traseu: matrițele din aluminiu au nevoie de oțel pentru scule pentru prelucrare la cald, răcire generoasă și management termic pentru a supraviețui ciclului de metal după ciclu la 650 °C.
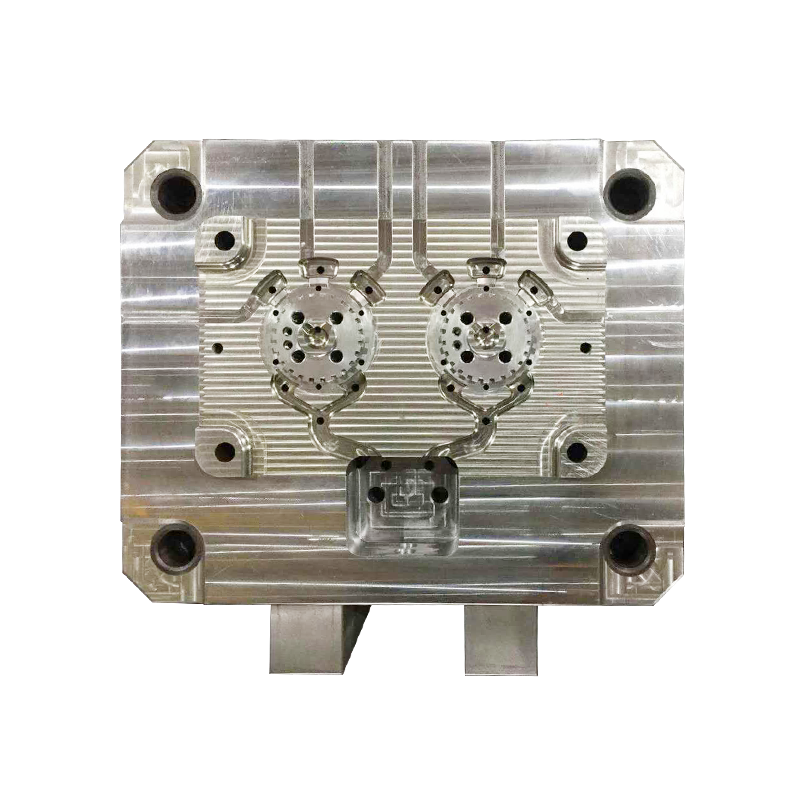
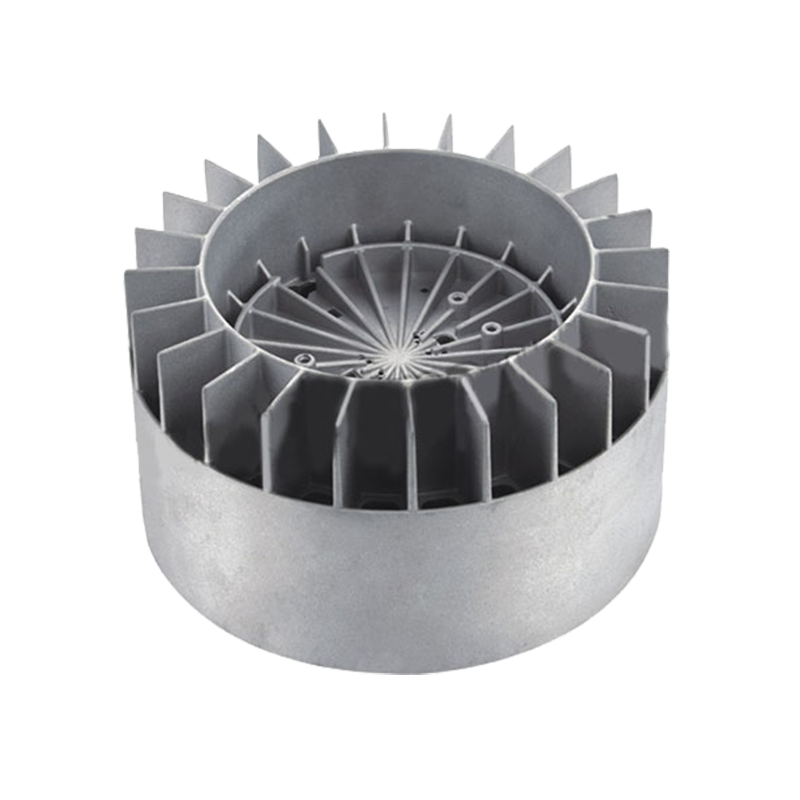
 Matrite personalizate de turnare sub presiune din aluminiu de inalta presiune Matrite personalizate de turnare sub presiune din aluminiu de inalta presiune pentru componente precise; revizuirea când toleranțele strânse sau volumele anuale mari fac ca sculele din aluminiu să fie calea practică. Vizualizare produs →
Zincul își câștigă locul pe componente mici, precise, de mare volum, unde operațiunile secundare ar domina altfel prețul piesei:
Fiecare dintre aceste piese este suficient de mică încât penalizarea densității să fie măsurată în grame, în timp ce beneficiul de precizie este măsurat în etapele de prelucrare eliminate și deșeuri mai mici.
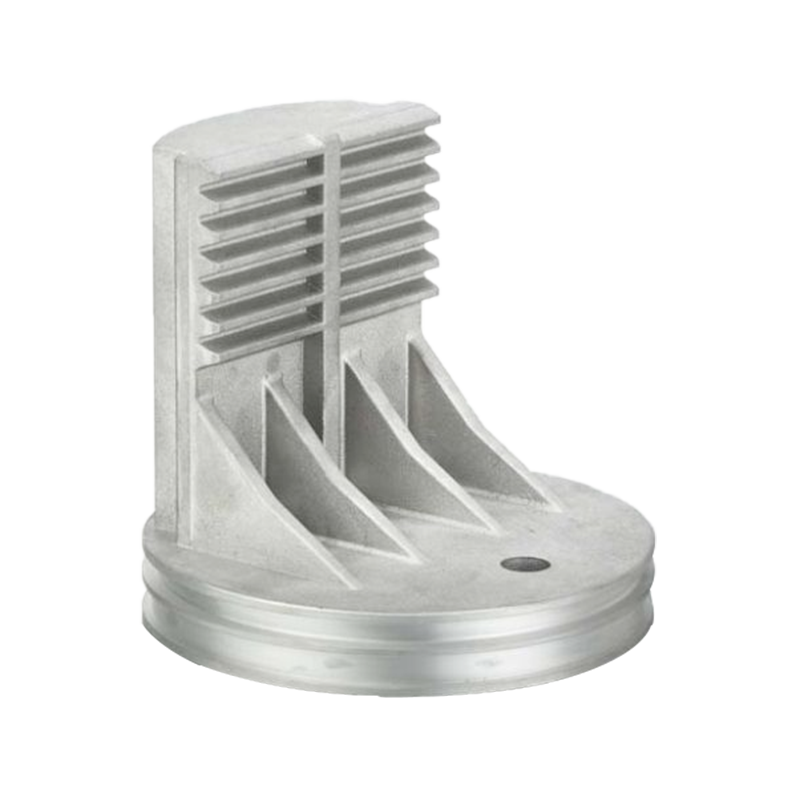
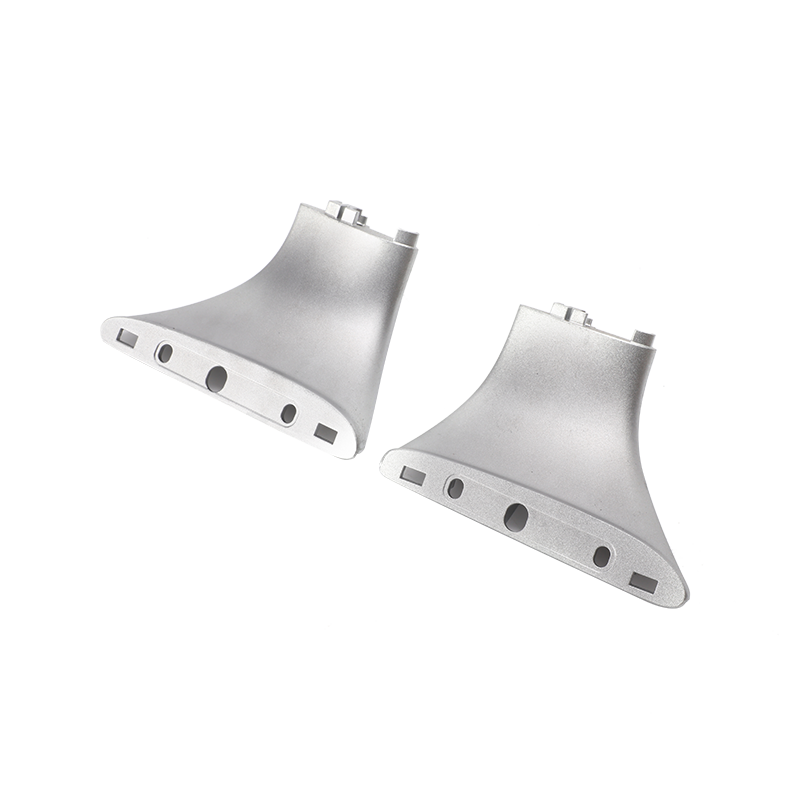
 Suport suport pentru portbagaj auto din zinc turnat sub presiune Suport mic de suport turnat sub presiune din aliaj de zinc pentru portbagaj auto, potrivit pentru piese auto compacte unde precizie și prelucrare redusă contează. Vizualizare produs →
Aluminiul preia părțile unde domină masa sau căldura:
Zincul este rareori competitiv peste câteva kilograme, așa că la piese turnate mari decizia este adesea luată pentru dvs. de mașină, nu de fișa tehnică a materialului.
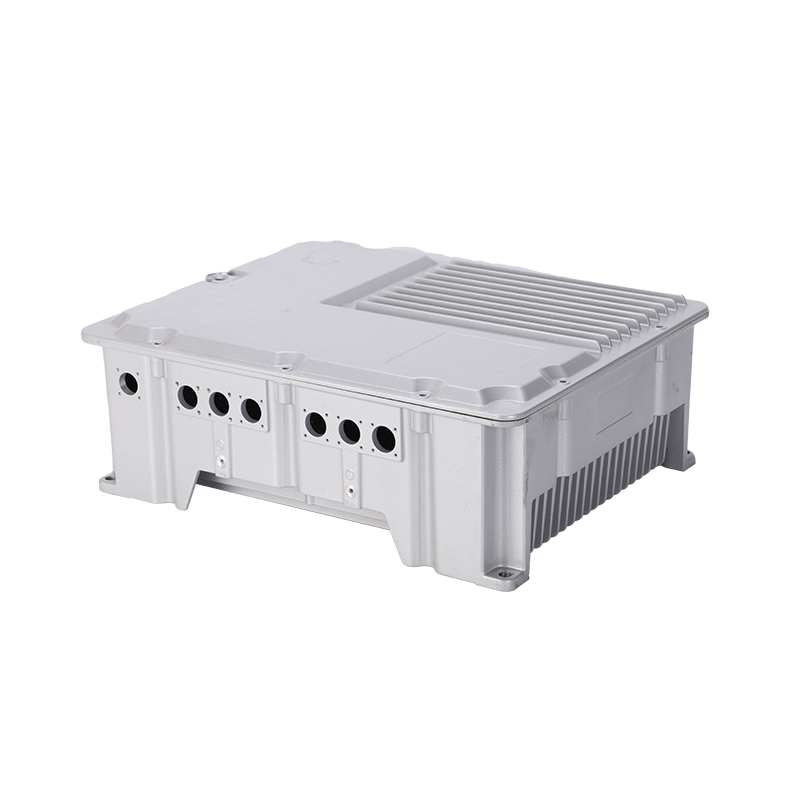
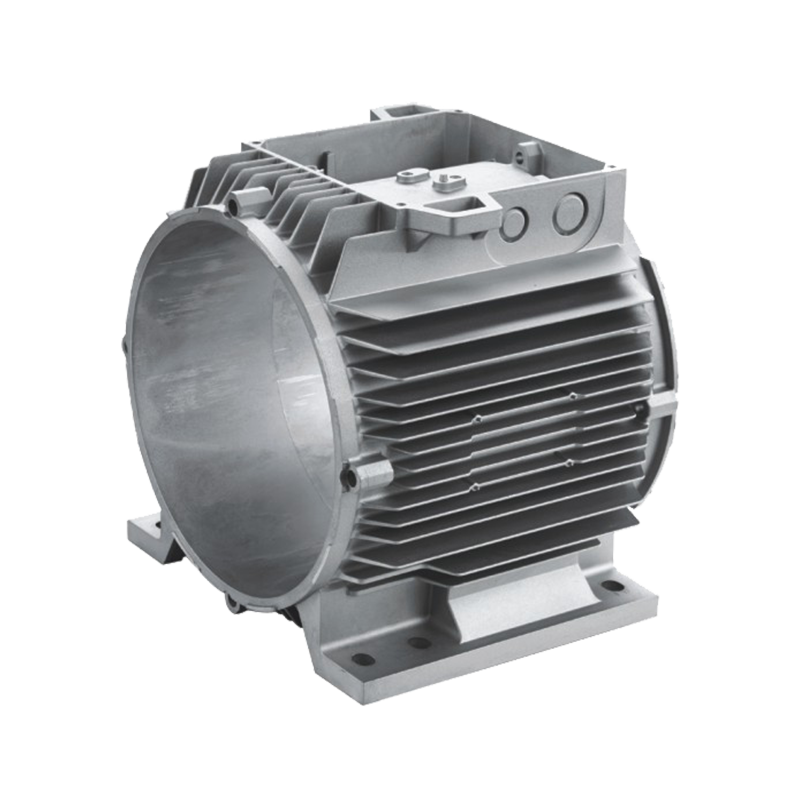
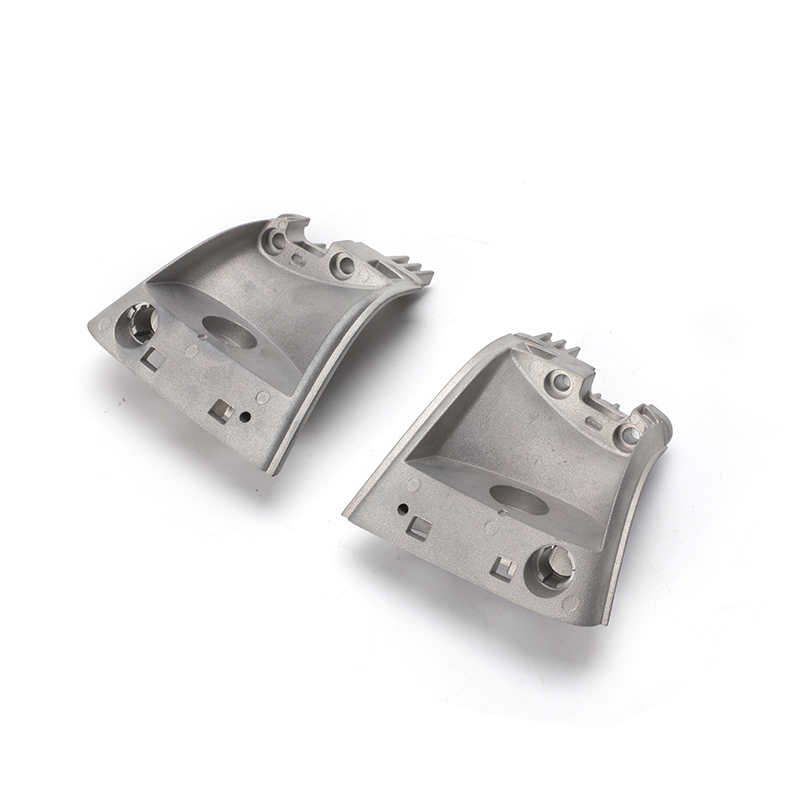
 Carcasă motor auto din aluminiu turnat sub presiune de înaltă presiune Aluminiu die-cast motor housing for automotive use, from 2 kg to 20 kg, suited to larger castings where mass and heat guide material choice. Vizualizare produs →
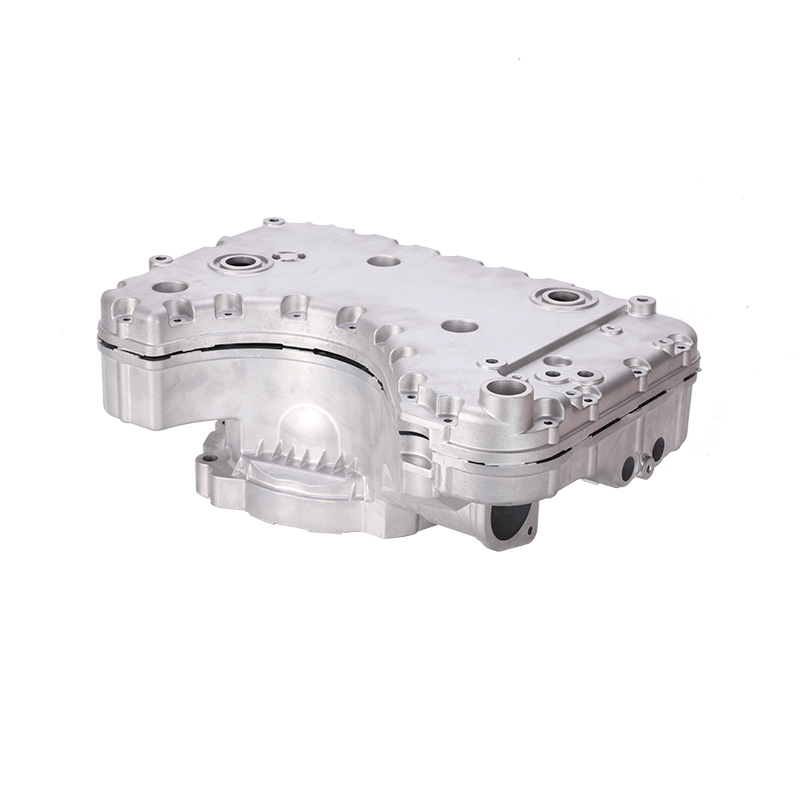
Zincul acceptă bine firele formate și filetate și menține cuplul în secțiuni subțiri, astfel încât suporturile mici din zinc nu au adesea nevoie de inserții. Aluminiul este mai moale la flancul filetului, astfel încât orice lucru deschis și închis în timpul serviciului - un capac, un panou de acces, o carcasă de filtru - ar trebui să aibă o inserție de oțel sau un șurub de formare a filetului proiectat pentru aluminiu. Pe piese precum vasele de ulei și baile de ulei sigilate , modelul șuruburilor și înălțimea bofului trebuie proiectate în funcție de comportamentul filetului, nu copiate dintr-un desen cu zinc.
Zincul se află sub aluminiu, oțel și oțel inoxidabil în seria galvanică, astfel încât o parte din zinc fixată pe o structură de aluminiu devine anodul de sacrificiu. În serviciul de sare rutieră sau de coastă se corodează mai întâi. Acoperirile, șaibe de izolare sau un suport din aluminiu sunt soluțiile obișnuite, iar acesta este unul dintre motivele pentru care zincul este mai puțin obișnuit pe feroneria exterioară a șasiului.
Peste aproximativ 95 °C, zincul se deformează lent sub sarcină permanentă. Orice piesă din zinc care poartă o preîncărcare lângă o sursă de căldură trebuie evaluată cu o marjă de temperatură sau mutată în aluminiu.
Zincul necesită pasivizare, acoperire cu pulbere, acoperire electronică și placare decorativă cu puțină pregătire a suprafeței. Aluminiul cu conținut ridicat de siliciu, cum ar fi A380, anodizează neuniform și devine adesea întunecat sau pete, astfel încât programele care au nevoie de un aspect anodizat uniform specifică de obicei un aliaj cu conținut scăzut de siliciu sau trec la o acoperire cu pulbere.
Nu pe kilogram. Aliajul de zinc costă de obicei mai mult și este de 2,4 ori mai dens. Zincul devine mai ieftin la nivelul piesei finite atunci când toleranțele strânse, pereții subțiri și conținutul greu de prelucrare ar duce altfel costurile de prelucrare a aluminiului în creștere sau când volumul este suficient de mare pentru a beneficia de o durată de viață mai lungă a matriței.
Da, dar nu în contact direct umed. Zincul este anodul în cuplu și se va coroda în mod preferențial. Utilizați acoperiri, șaibe de izolare sau un etanșant compatibil la îmbinări.
Aluminiul A380 are rezistența maximă la tracțiune mai mare, aproximativ 324 MPa față de 283 MPa pentru Zamak 3, în timp ce zincul are rezistența de curgere mai mare. Forța pe kilogram nu este aproape: aluminiul câștigă cu o marjă largă.
Zincul turnează fiabil pe pereți de 0,5–1,0 mm. Aluminiul are nevoie de aproximativ 1,5–2,5 mm, în funcție de geometrie și lungimea curgerii. Mergeți mai subțiri decât aceste limite și așteptați-vă la fotografii scurte, închideri la rece și porozitate.
Aluminiu, aproape fără excepție. Aceste părți sunt mari, au nevoie de căi termice și au adesea caracteristici structurale sau de etanșare. Zincul încă intră în același vehicul în paranteze mici, conectori și componente de blocare.
Ești gata COOPERA Cu Jieda?
* E -mailul dvs. este în siguranță cu noi, nu spam.
Produse
Informații de contact
nbjd011@126.com
+86-574-86115705
Nr. 58 Mold Road, Daqi Technology Industrial Zone, districtul Beilun, Ningbo