Obțineți un citat
Alegeți turnarea sub presiune atunci când aveți nevoie de mii de piese metalice identice, cu pereți subțiri, la un cost scăzut pe bucată. Alegeți prelucrarea CNC pentru prototipuri și modele unice cu toleranță strânsă, turnarea cu nisip pentru loturi foarte mari sau foarte mici și turnarea prin injecție atunci când plasticul este acceptabil.
Aceste intervale de loturi sunt reguli generale. Punctul de rentabilitate real depinde de greutatea piesei, geometrie, aliaj și toleranță, așa că confirmați-l cu o citație.
Turnarea sub presiune este un proces care injectează metal neferos topit într-o matriță de oțel întărit la presiune ridicată, apoi ejectează o piesă aproape de formă în câteva secunde. Deoarece matrița este refolosită de zeci de mii de ori, costul ridicat al sculelor este răspândit în fiecare parte, iar costul pe bucată scade brusc pe măsură ce volumul crește.
Ningbo Jieda Molding & Machine a construit matrițe de turnare sub presiune din aluminiu și piese de precizie din 1987 în Beilun, Ningbo. Explorați-ne matrite de turnare sub presiune , piese de turnare sub presiune din aluminiu şi piese turnate sub presiune din zinc .
Turnarea sub presiune oferă cel mai mic cost de metal pe piesă la volum, dar necesită cele mai mari scule inițiale dintre procesele de metal. Tabelul de mai jos arată valorile tipice pentru a vă ajuta pe lista scurtă a unui proces.
| Factorul | Turnare sub presiune | Prelucrare CNC | Turnare cu nisip | Turnare prin injecție |
|---|---|---|---|---|
| Cea mai bună dimensiune a lotului | 3.000 to millions | 1 până la 500 | 1 până la 1.000 | 5.000 to millions |
| Cost pe parte la volum | Scăzut | Înalt | Mediu | Foarte scăzut |
| Perete minim tipic | Aproximativ 1,0 până la 2,5 mm aluminiu, până la 0,5 mm zinc | Aproximativ 0,5 până la 1,0 mm | Aproximativ 3 până la 6 mm | Aproximativ 0,5 până la 3 mm |
| Finisarea suprafeței (Ra) | 1,6 până la 3,2 micrometri ca turnat | 0,4 până la 3,2 micrometri | 6,3 până la 25 micrometri | 0,1 până la 1,6 micrometri |
| Materiale | Aliaje de aluminiu, zinc, magneziu, cupru | Aproape orice metal sau plastic | Fier, oțel, aluminiu, bronz | Termoplastice și unele termorigide |
| E timpul pentru primele părți | Aproximativ 6 până la 12 săptămâni | Zile | Aproximativ 2 până la 4 săptămâni | Aproximativ 4 până la 10 săptămâni |
CNC câștigă sub câteva sute de piese, iar turnarea sub presiune câștigă odată ce costul sculelor este repartizat pe mii de piese. CNC îndepărtează materialul din țaglele solide, în timp ce turnarea sub presiune formează forma dintr-o singură lovitură.
Ca exemplu, o carcasă complexă din aluminiu tăiată din țagle poate petrece între 20 și 40 de minute pe un centru de prelucrare și poate îndepărta mai mult de jumătate din metalul de pornire. Aceeași carcasă, turnată sub presiune, părăsește mașina în mai puțin de două minute și necesită doar finisare ușoară pe fețele critice.
Turnarea cu nisip câștigă în ceea ce privește dimensiunea pieselor și loturile mici, în timp ce turnarea sub presiune câștigă pe precizie, calitatea suprafeței și viteză. Formele de nisip sunt ieftine și de unică folosință, dar fiecare matriță este folosită o dată.
Turnarea sub presiune și turnarea prin injecție urmează aceeași logică, o matriță de oțel reutilizabilă umplută sub presiune, dar turnarea sub presiune face piese metalice, iar turnarea prin injecție face piese din plastic. Întrebarea decisivă este dacă piesa dumneavoastră are nevoie de proprietăți metalice.
Multe produse folosesc ambele: un cadru din aluminiu turnat sub presiune pentru rezistență și răcire, învelit în huse din plastic turnat prin injecție.
Turnarea sub presiune devine cea mai ieftină opțiune de metal odată ce lotul trece de aproximativ 3.000 de bucăți. Graficul arată unde fiecare proces are de obicei sens financiar pe o scară logaritmică.
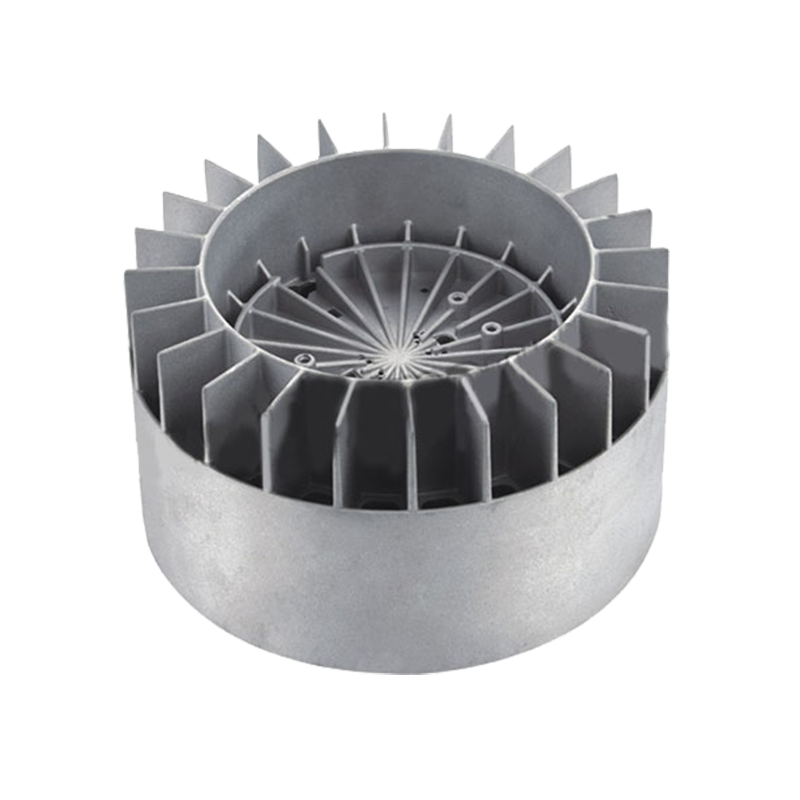
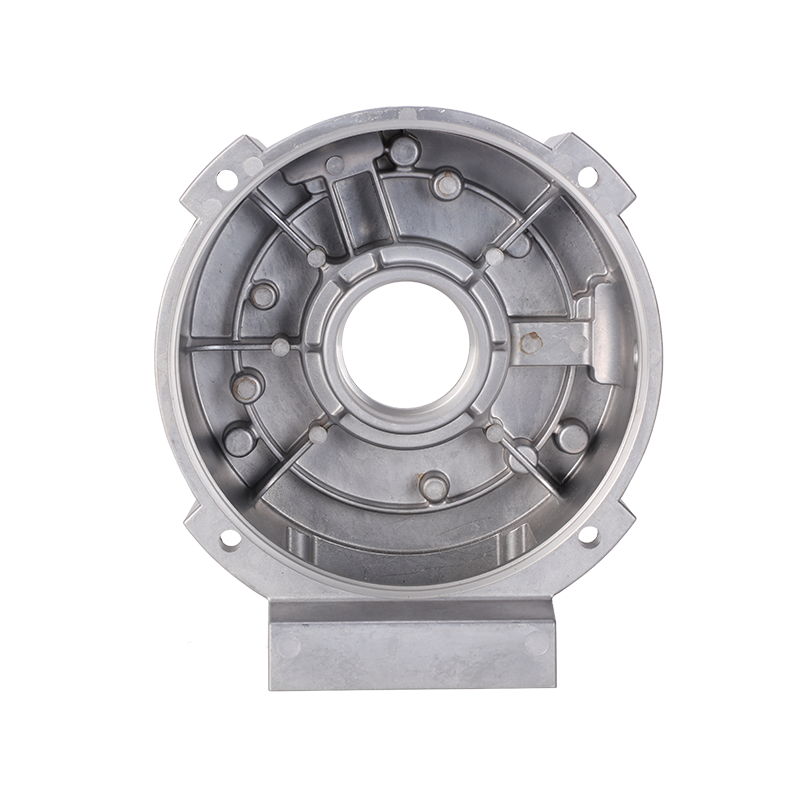
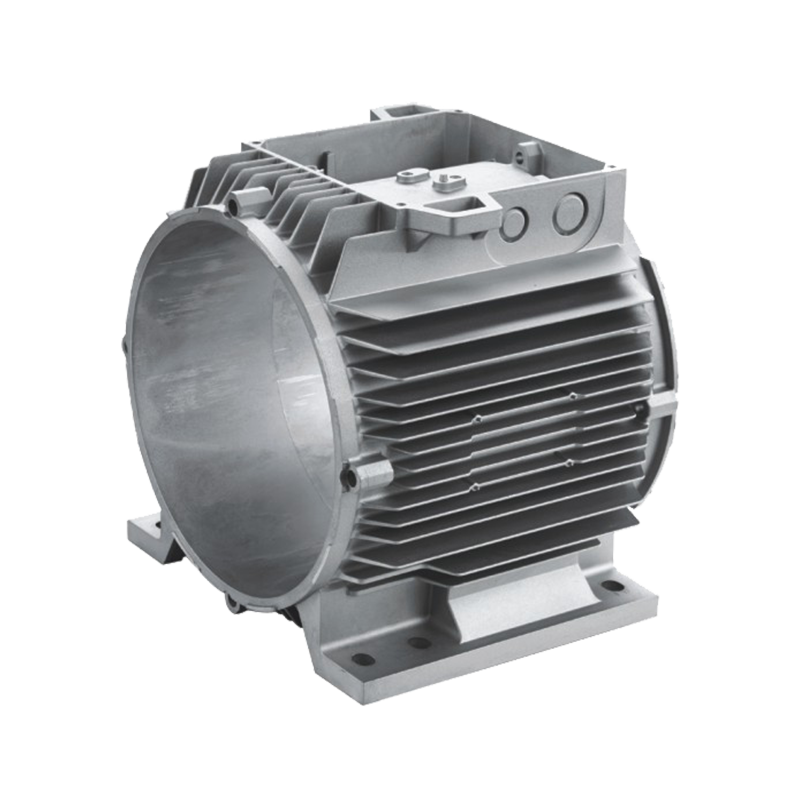
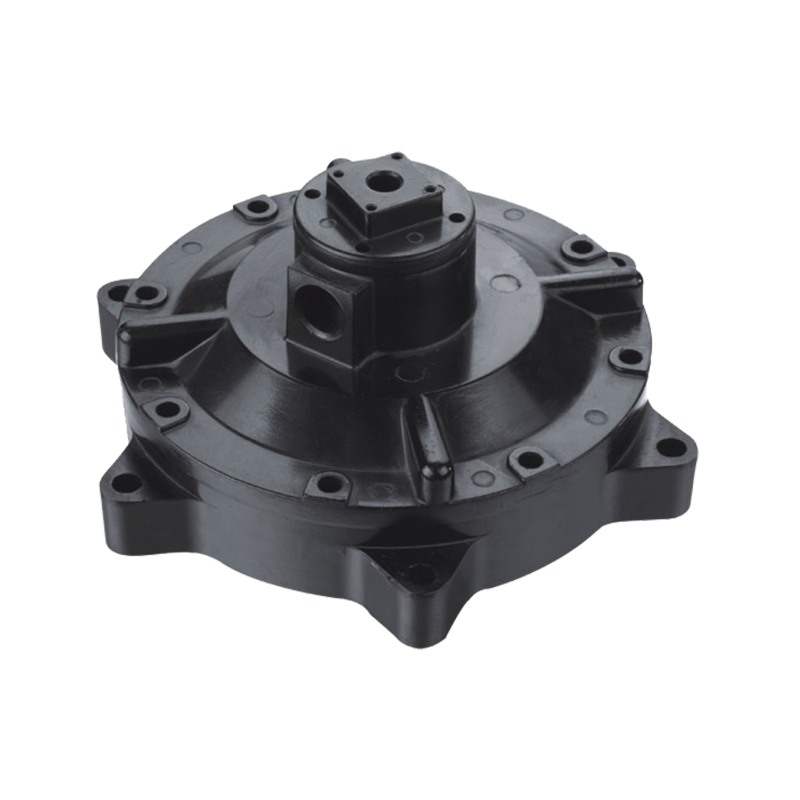
Jieda proiectează matrița și fabrică piesa turnată sub un singur acoperiș, astfel încât o echipă deține scule, turnare, prelucrare și finisare. Răsfoiți o selecție a lucrărilor noastre de mai jos.
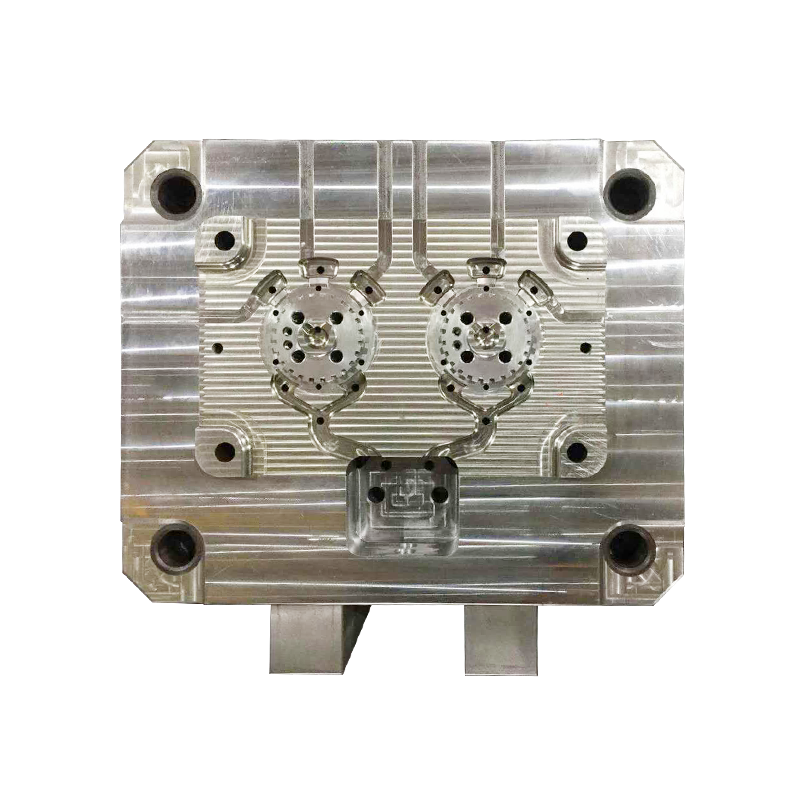 Matrite de turnare sub presiune din aluminiu personalizate de inalta presiune Mold pentru turnare sub presiune
 Matrite de turnare sub presiune din zinc personalizate de înaltă precizie Mold pentru turnare sub presiune
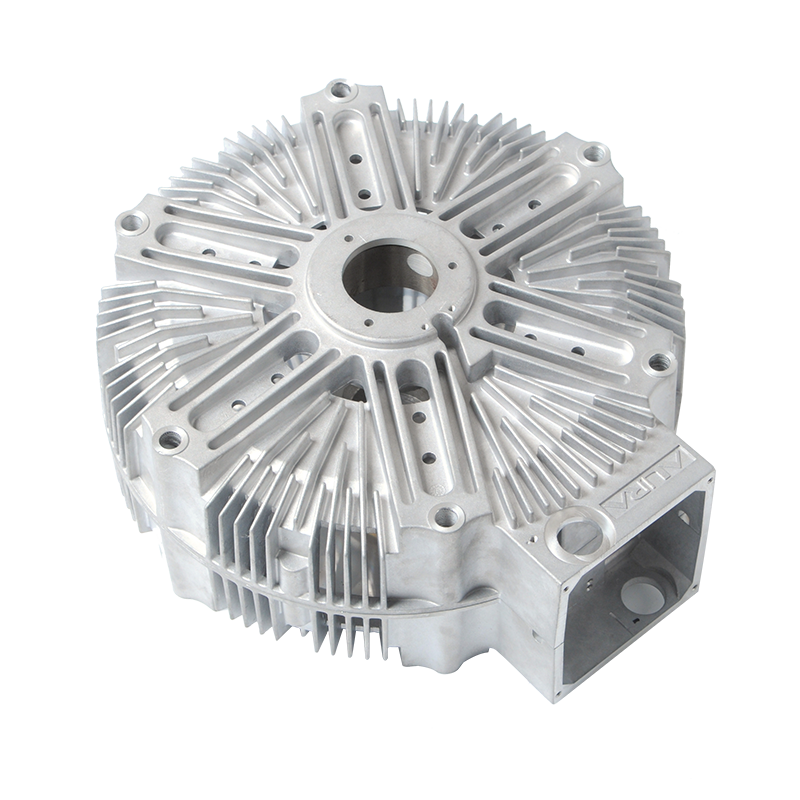
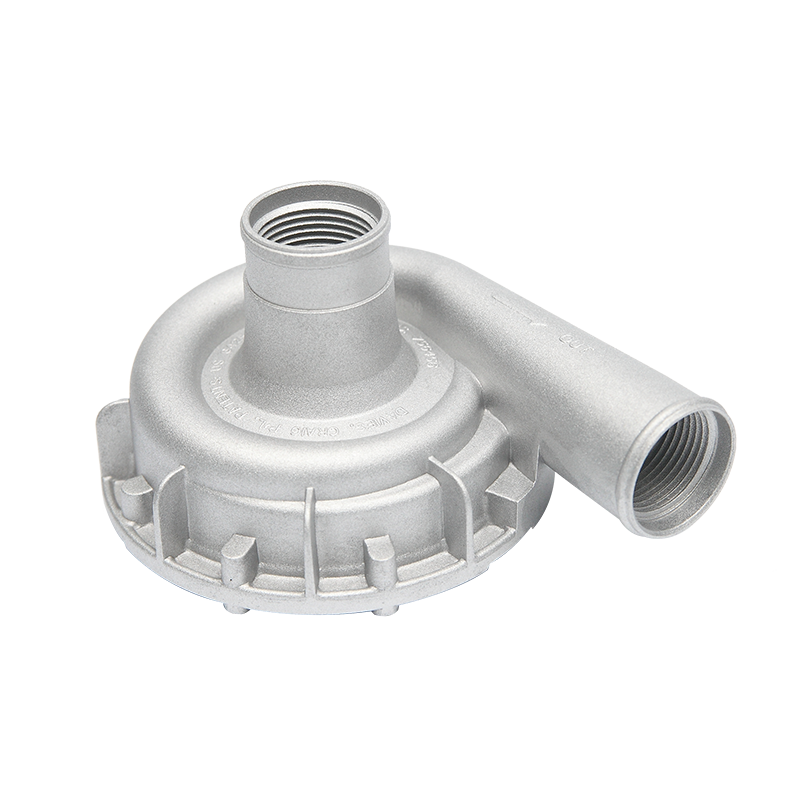 Pompă de apă ușoară din aluminiu turnat sub presiune, prelucrată, instalare ușoară Piese de turnare sub presiune din aluminiu
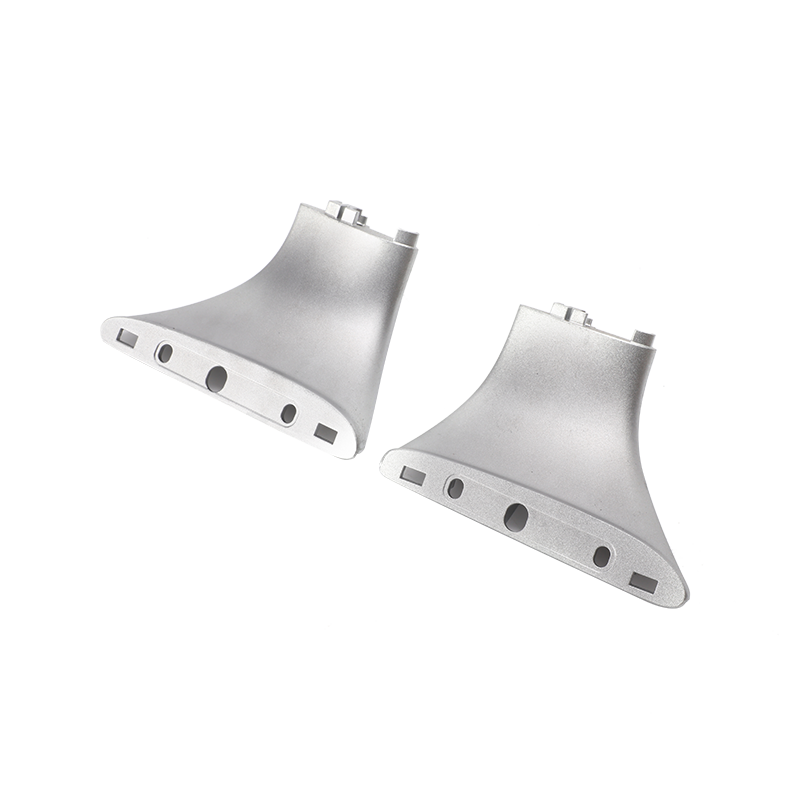 Suport suport pentru portbagaj auto turnat sub presiune din zinc Piese de turnare sub presiune din zinc
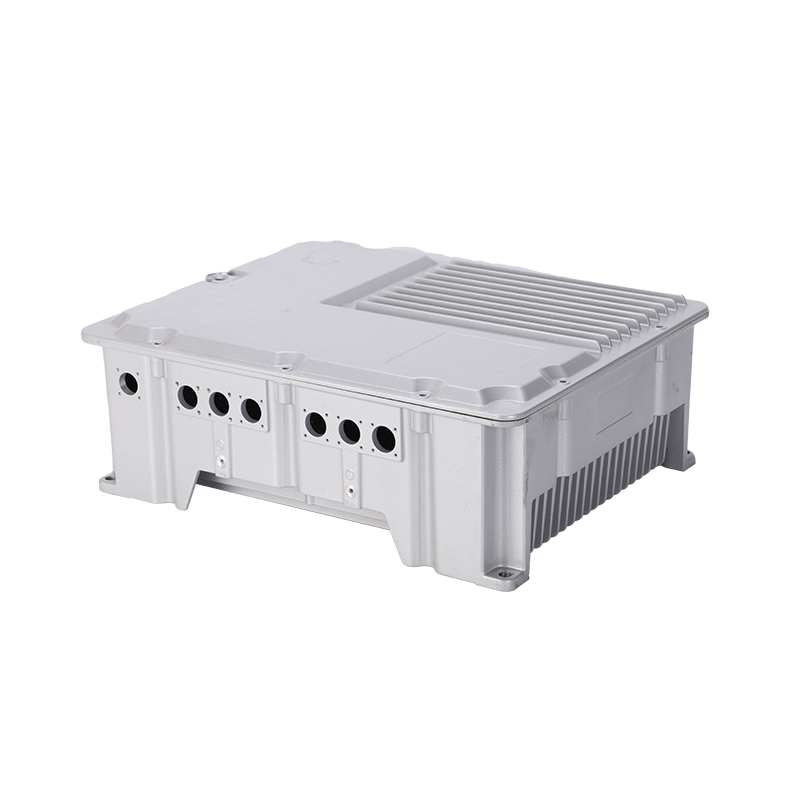
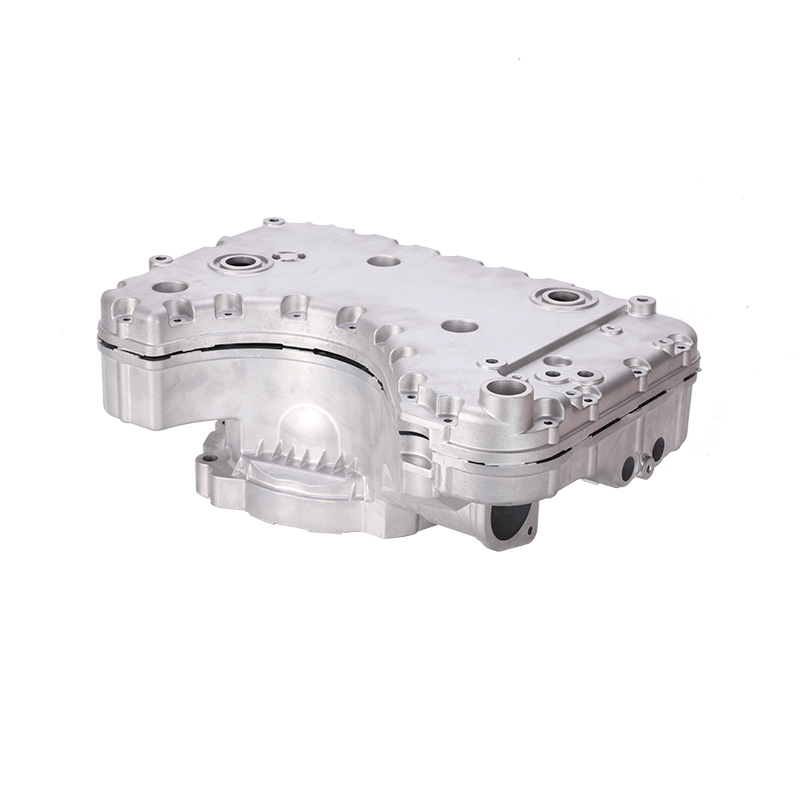
 Operator de ușă industrială sau carcasă cutie de viteze a stivuitorului din aluminiu turnat sub presiune Carcasele cutiei de viteze
Decideți mai întâi după volumul anual, apoi geometria, apoi materialul, deoarece doar volumul elimină jumătate din opțiuni. Utilizați cele patru cărți ca un filtru rapid.
Calea cea mai rentabilă pentru piesele metalice de precizie este de obicei turnarea sub presiune pentru formă și CNC numai pentru caracteristicile critice. Acest lucru face ca timpul de prelucrare să fie scurt, în timp ce se întâlnește potriviri strânse pe alezaje, filete și fețe de etanșare.
Analiza fluxului CAD, CAM și CAE prezice porozitatea și închiderea la rece înainte ca oțelul să fie tăiat.
Aliajul topit umple matrița sub presiune și piesa este ejectată.
Porțile, curele și blițul sunt îndepărtate din turnarea brută.
Găurile, filetele și fețele de etanșare sunt prelucrate la toleranța finală.
Se aplică anodizare, acoperire cu pulbere sau placare. Citește-ne ghid RFQ anodizare .
Verificările dimensionale și testele de scurgere sau presiune confirmă fiecare lot.
Cea mai costisitoare greșeală este alegerea unui proces din prețul prototipului în locul volumului de viață. Evita aceste cinci modele.
Un RFQ complet permite unui furnizor să recomande procesul corect și să îl ofere într-o singură rundă. Trimiteți următoarele articole împreună.
Da la volum. Turnarea sub presiune devine de obicei mai ieftină odată ce lotul ajunge la câteva mii de bucăți, în timp ce CNC este mai ieftin pentru câteva sute de bucăți sau mai puține.
Nu pe cont propriu. Toleranțele la turnare sunt mai slabe decât toleranțele prelucrate, astfel încât caracteristicile critice sunt de obicei finalizate de CNC după turnare.
Turnarea sub presiune dă în general o piele mai fină și mai densă pe pereții subțiri, dar umplerea la presiune înaltă poate prinde porozitatea gazului. Designul bun al curgerii matriței și ventilația reduc acest risc pentru piesele structurale.
Uneori, pentru piese nestructurale cu sarcină termică scăzută. Nu poate înlocui turnarea sub presiune acolo unde este necesară disiparea căldurii, ecranarea EMI sau rigiditatea la temperatură.
Trimiteți desenul și volumul anual, iar inginerii noștri vă vor spune dacă turnarea sub presiune, CNC sau o rută hibridă oferă cel mai mic cost total. Aflați mai multe despre noastre Serviciu OEM și ODM sau verificați Întrebări frecvente .
Solicitați o cotațieEști gata COOPERA Cu Jieda?
* E -mailul dvs. este în siguranță cu noi, nu spam.
Produse
Informații de contact
nbjd011@126.com
+86-574-86115705
Nr. 58 Mold Road, Daqi Technology Industrial Zone, districtul Beilun, Ningbo