Obțineți un citat
O carcasă de motor din aluminiu prelucrată eșuează un test de scurgere la 1,5 bar după 40 de secunde. Aliajul a fost conform specificațiilor, temperatura matriței a fost în interval, iar turnarea arăta perfect înainte de prelucrare. Cauza a fost gazul: aer care a intrat în cavitate cu metalul și nu mai avea încotro odată ce piesa s-a solidificat.
Tehnologia de turnare sub presiune este răspunsul procesului la acest eșec, iar avantajele sale sunt cel mai ușor de apreciat în termeni de producție: rata deșeurilor, rata de scurgere și ceea ce aveți voie să faceți piesei după turnare.
Concluzia mai întâi: prin evacuarea cavității matriței înainte și în timpul împușcării, turnarea sub vid reduce gazul prins la o fracțiune din nivelurile convenționale de turnare sub presiune (HPDC). Acea schimbare aduce cele mai multe dintre beneficii: mai puține defecte de porozitate a gazului, piese turnate etanșe la presiune, o cale practică către tratarea termică și sudarea T6, pereți mai subțiri, suprafețe mai curate ca turnate și un cost mai mic pe piesă acceptată. Schimbul este complexitatea sculelor: matrițe sigilate, supape de vid și întreținere disciplinată.
Într-o mașină convențională cu cameră rece, cavitatea este plină de aer la presiunea atmosferică atunci când pistonul își începe tragerea rapidă. Metalul intră pe poartă cu 30-60 m/s, iar aerul are milisecunde pentru a scăpa prin orificiile de aerisire care au de obicei 0,1-0,2 mm adâncime. Orificiile de ventilație fulgeră sau se înfundă cu reziduuri de agent de degajare, iar ceea ce rămâne în urmă devine porozitate de gaz.
Un sistem de vid adaugă o supapă în matriță care conectează cavitatea la un rezervor de vid. Cavitatea este pompată în jos în timpul împușcării lente, înainte de începerea împușcării rapide, iar supapa se închide pe măsură ce sosește frontul metalic. Apoi, intensificarea rulează exact ca într-o fotografie normală.
Două niveluri sunt comune. Sistemele asistate de vid trag cavitatea la aproximativ 200-500 mbari absolut și susțin în principal orificiile de ventilație. Sistemele de vid înalt ajung la 50-100 mbari și sunt versiunea care schimbă la ce poate fi folosită o turnare. Două detalii decid dacă una dintre ele funcționează: nivelul de vid trebuie măsurat la matriță, nu la pompă, deoarece o etanșare uzată ascunde problema; iar vidul nu înlocuiește ventilația, reduce cât de mult aer trebuie să treacă orificiile de ventilație, ceea ce reduce flash-ul și înfundarea.
| Parametru | HPDC convențional | Asistat de vid | Turnare sub vid înalt |
|---|---|---|---|
| Presiunea din cavitate înainte de umplere | aproximativ 1.000 mbari | 200-500 mbar | 50-100 mbar |
| Conținut de gaz în turnare | 10-20 cm³/100 g | 5-10 cm³/100 g | 2-5 cm³/100 g |
| Grosimea tipică a peretelui | 2,0-3,0 mm | 1,5-2,5 mm | 1,2-1,8 mm |
| Tratament termic T6 | nu este practic, aprins | limitată | fezabil pe aliaje adecvate |
| Etanșeitate la presiune | adesea necesită impregnare | de obicei acceptabil | fiabil etanș |
| Costul relativ al matriței | linia de bază | plus 5-15% | plus 10-25% |
| Focalizare de întreținere | orificii de aerisire, agent de eliberare | garnituri, supapă | garnituri, supapă, vacuum monitoring |
Tăierea aerului din cavitate nu îndepărtează fiecare por; porozitatea de contracție din echilibrul termic slab este o problemă separată. Îndepărtează porii mari, neregulați de gaz care provoacă cele mai multe respingeri, și care apar în cinci locuri.
Conținutul de gaz într-un vid înalt bine controlat scade de obicei de la 10-20 cm³ la 100 g de metal la 2-5 cm³, iar densitatea crește cu aproximativ 1-2%. Ratele de respingere radiografică urmează aceeași tendință.
Carcasele, corpurile supapelor, capacele bateriilor și băile de ulei sunt judecate după rata de scurgere, nu după aspect. Piesele turnate convenționale au adesea nevoie de impregnare cu rășină pentru a trece, ceea ce adaugă un pas și un risc de eșec dependent de temperatură. Piesele turnate în vid de obicei mențin presiunea ca turnate, astfel încât testul de scurgere verifică mai degrabă decât repara.
Tratamentul cu soluția T6 la aproximativ 500 °C face ca gazul captat să se extindă și un blister convențional de turnare sub presiune. Cu un conținut scăzut de gaz într-o singură cifră, aliajele structurale adecvate pot fi tratate termic și sudate MIG, TIG sau laser cu creștere acceptabilă a porilor.
Presiunea mai scăzută a aerului prins permite metalului să umple secțiunile subțiri mai previzibil, astfel încât pereții de 1,2-1,8 mm îi înlocuiesc pe cei de 2,5-3,0 mm. Stocul de prelucrare și greutatea scad, iar mai puține găuri de suprafață înseamnă mai puține blistere după acoperirea cu pulbere sau anodizare.
Câștigul nu este o lovitură mai ieftină, este o parte bună mai ieftină. Ratele de respingere a instalației scad de obicei de la 5-8% la 1-3% și, deoarece defectele sunt detectate la testul cu raze X sau la testul de scurgere, mai degrabă decât după prelucrarea CNC, valoarea pierdută per piesă respinsă scade brusc.
Turnarea sub vid se amortizează acolo unde pereții sunt subțiri, geometria este complexă sau piesa trebuie să mențină presiunea sau să supraviețuiască tratamentului termic. Trei grupuri domină registrul de comenzi.
Carcasele combină suprafață mare proiectată, pereți subțiri, flanșe de etanșare și limite stricte de scurgere. Porozitatea unei flanșe sau a unei cusături de sudură este mai degrabă o problemă de siguranță decât una cosmetică. Partea de design este acoperită în nota noastră despre modul în care carcasele și capacele bateriilor contribuie la siguranța vehiculelor cu energie nouă .
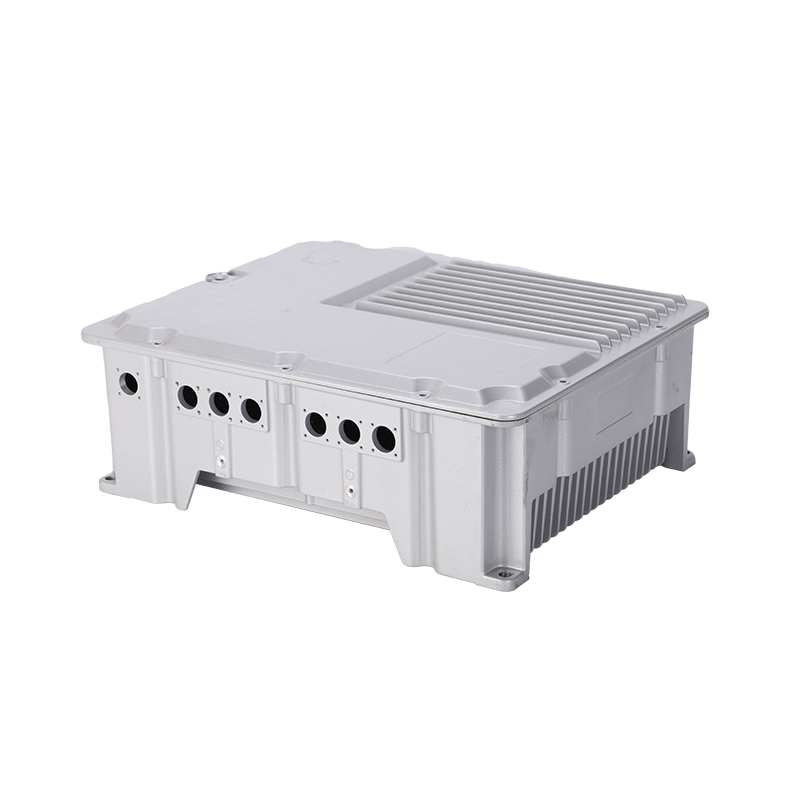
 Carcasă și capac baterie pentru autoturism nou cu energie/electric Carcasă și capac baterie pentru autoturism nou cu energie/electric Vizualizare produs →
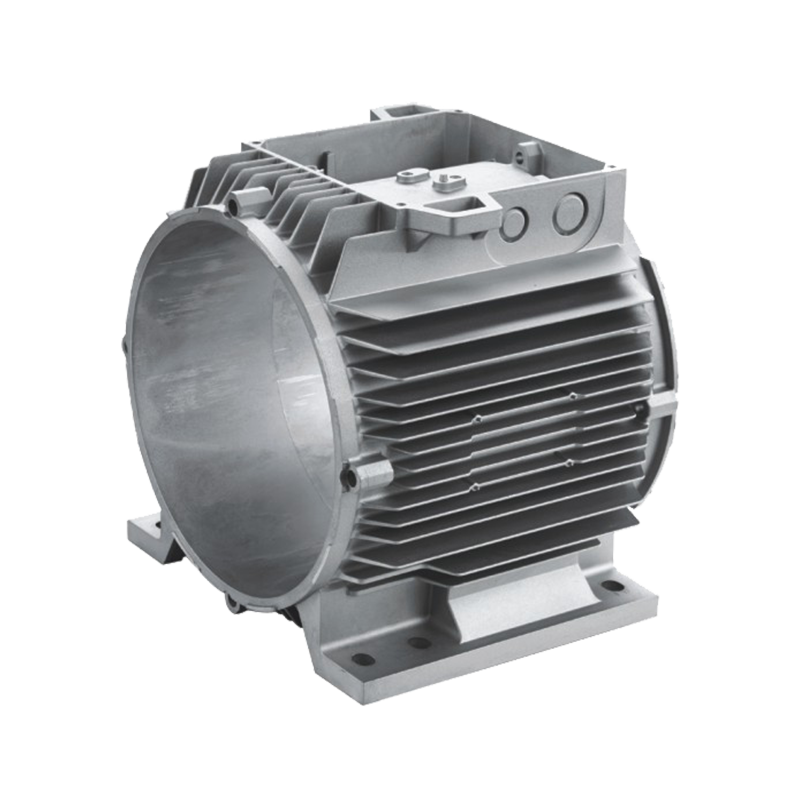
Aceste piese trebuie să mențină scaunele lagărelor concentrice, să disipeze căldura și să integreze adesea pasaje de răcire. Metalul mai dens în jurul scaunelor rulmentului și al fețelor de etanșare reduce alocația de prelucrare și resturile de după prelucrare.
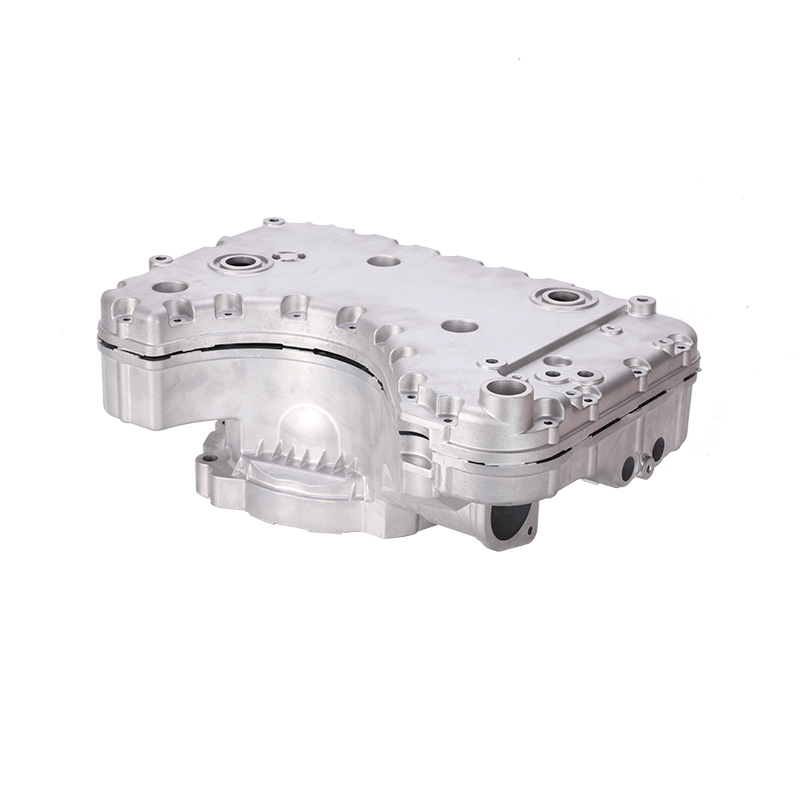
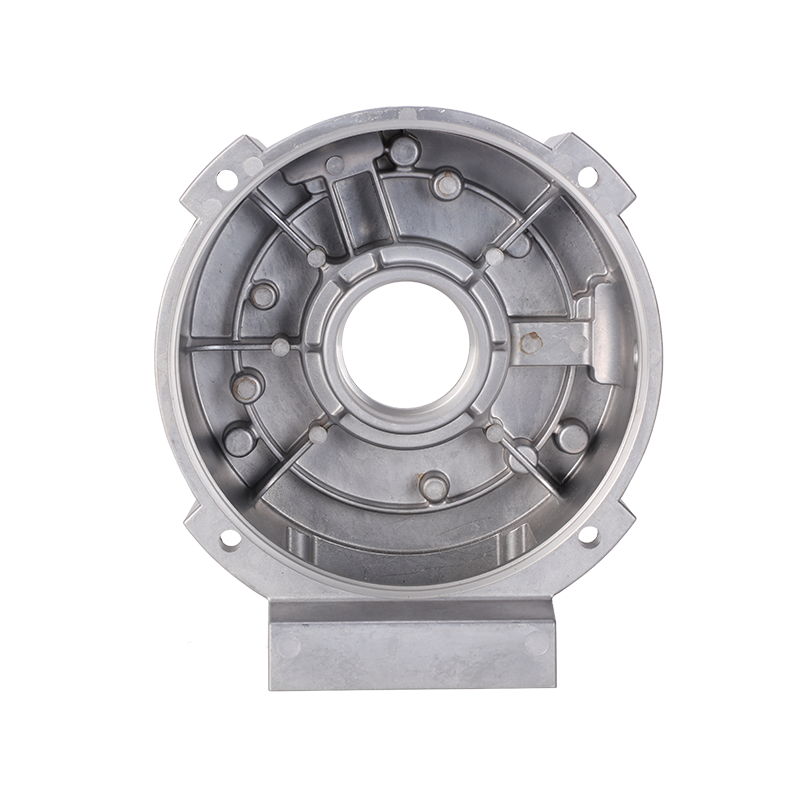
 Carcasa motorului electric Cadru stator din aluminiu turnat sub presiune Carcasa motorului electric Cadru stator din aluminiu turnat sub presiune Vizualizare produs →
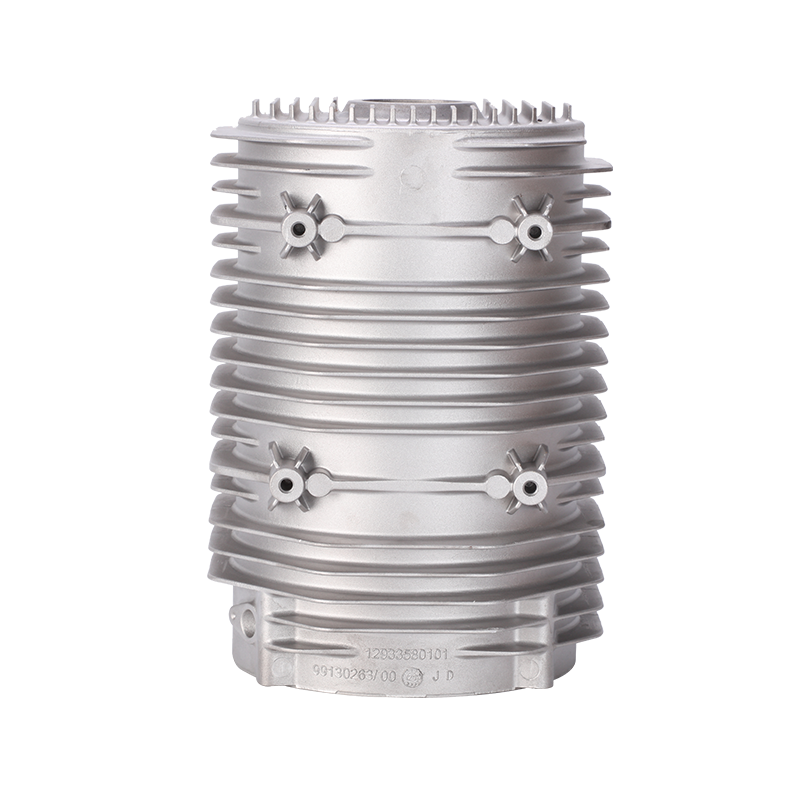
Carcasele LED și radiatoarele, componentele cutiei de viteze și de ridicare, supapele de control și piesele pneumatice urmează aceeași logică: pereți mai subțiri, mai puține găuri după acoperire, etanșeitate mai bună la presiune.
Împărțirea indicativă a lucrărilor asistate cu vid și în vid înalt într-un carnet de comenzi mixt auto și industrial.
Cumpărătorii care tratează vidul ca pe un upgrade universal plătesc de obicei pentru unelte pe care nu le pot folosi. Merită să fie clar limitele.
Procesul se livrează numai dacă specificația de achiziție îl acceptă. Patru puncte merită să fie incluse în anchetă.
Ningbo Jieda Moulding & Machine construiește matrițe din aluminiu și zinc și turnează piese la fabrica sa din Beilun, cu prelucrare CNC, vopsire cu pulbere și anodizare, certificare IATF16949 și mașini cu cameră rece de la 200 t la 1.600 t. Partea mucegaiului acelui lanț este locul în care se câștigă sau se pierde un program de vid.
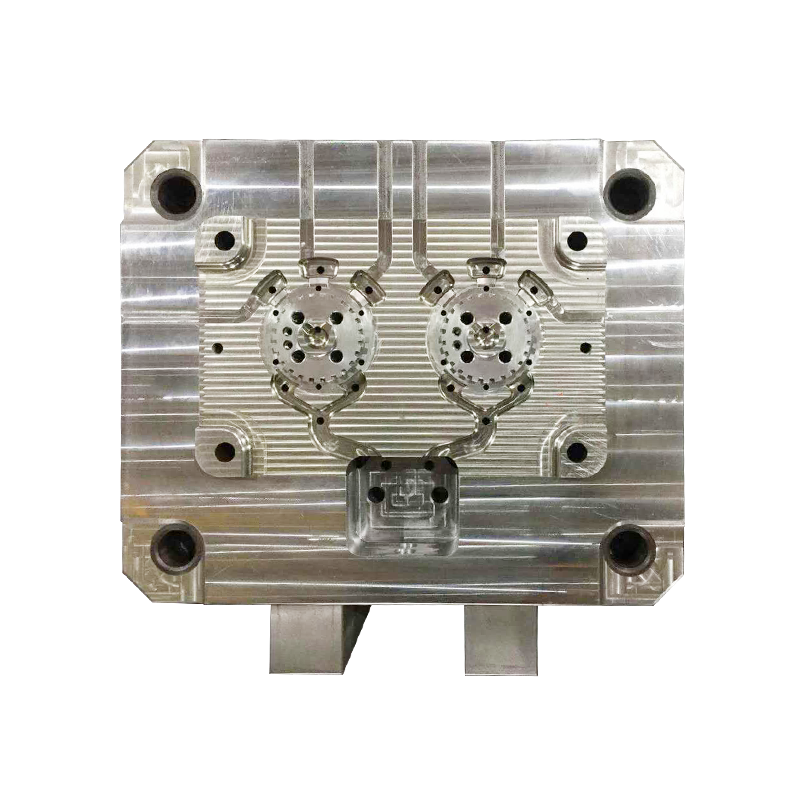
 Matrite de turnare sub presiune din aluminiu personalizate de inalta presiune Matrite de turnare sub presiune din aluminiu personalizate de inalta presiune Vizualizare produs →
Puteți citi mai multe despre companie și operația sa de turnare sub presiune dacă trebuie să verificați capacitatea sau potrivirea echipamentului.
Nu. Turnarea asistată de vid folosește un vid modest, de obicei 200-500 mbar, în principal pentru a ajuta orificiile de ventilație. Turnarea în vid înalt trage cavitatea la 50-100 mbar și este versiunea care face ca tratamentul termic, sudarea și etanșeitatea la presiune fiabilă să fie realiste. Când un furnizor citează turnarea sub vid, solicitați presiunea măsurată în cavitate.
Aliajele standard Al-Si, cum ar fi A380 sau ADC12, câștigă în principal rata deșeurilor și calitatea suprafeței. Aliajele structurale cu fier scăzut și mangan controlat, utilizate pentru piese cu pereți subțiri și tratabile termic, câștigă mult mai mult; acestea sunt motivul pentru care au fost dezvoltate sistemele de vid înalt. Aliajele de zinc pot fi turnate și sub vid, dar beneficiul este mai mic deoarece zincul curge mai ușor.
Nu. Scade probabilitatea porilor mari de gaz, dar porozitatea de contracție, închiderile la rece și incluziunile încă apar. Majoritatea programelor continuă să preleveze probe cu raze X plus teste de scurgere 100% pe piesele etanșe la presiune și folosesc în schimb jurnalul de vid pentru a demonstra stabilitatea procesului.
Dacă piesa trebuie să mențină presiunea, să fie tratată termic sau să fie sudată, de obicei da; alternativa este un proces diferit sau o etapă de impregnare. Pentru o piesă simplă, cu pereți groși, nepresurizat, costul suplimentar de 10-25% din costul matriței se amortizează rareori.
Avantajul turnării sub vid nu este o caracteristică. Este o schimbare în ceea ce este permis să promite procesul: o turnare care menține presiunea, supraviețuiește unui ciclu de tratament termic, acceptă o acoperire fără apariție și ajunge la prelucrare cu o rată de respingere previzibilă. Dacă următoarea ta parte este judecată de un test de scurgere sau de o cerință de oboseală, acea schimbare merită să plătești. Dacă este o paranteză, probabil că nu este.
Ești gata COOPERA Cu Jieda?
* E -mailul dvs. este în siguranță cu noi, nu spam.
Produse
Informații de contact
nbjd011@126.com
+86-574-86115705
Nr. 58 Mold Road, Daqi Technology Industrial Zone, districtul Beilun, Ningbo