Obțineți un citat
Acoperirea cu pulbere supraviețuiește pe o turnare sub presiune de aluminiu atunci când trei lucruri se aliniază: o piele densă, fără porozitate expusă, o acoperire de conversie care se leagă efectiv și un program de întărire potrivit aliajului și grosimii peretelui. Obțineți-le pe toate trei și o peliculă de poliester de 70 µm va rezista 1.000 de ore de pulverizare cu sare neutră. Pierdeți unul, de obicei pretratare pe o parte cu porozitate la suprafață și aceeași pulbere se îndepărtează în câteva sute de ore.
Acesta este răspunsul scurt. Versiunea mai lungă contează mai mult pentru cumpărători, deoarece acoperirea cu pulbere este adesea menționată ca un singur articol, „negru, mat, 60 până la 80 µm”, fără nicio variabilă care decid dacă un finisaj supraviețuiește trei ierni sau trei săptămâni. Ceea ce urmează este ceea ce controlează turnatorul, ceea ce controlează coaterul și unde se întâlnesc cei doi într-o comandă de achiziție.
Vopsirea cu pulbere este un proces uscat. Un pistol încarcă particule de poliester sau epoxi-poliester, partea împămânțată le trage înăuntru, iar un cuptor le topește într-o peliculă continuă. Aderența provine din două mecanisme simultan: o cheie mecanică din profilul suprafeței sablate și o punte chimică din stratul de pretratare. Piesele turnate le pot realiza pe ambele, dar le câștigă diferit față de profilul sau tabla extrudată.
O turnare sub presiune vine cu o piele subțire, cu granulație fină, peste un interior mai aspru și mai poros. Sablarea trebuie să taie pielea turnată fără a deschide porii de dedesubt, motiv pentru care mediile, presiunea și timpul de așteptare merită un loc în specificație, mai degrabă decât o ridicare din umeri. A380 și ADC12 răspund ambele bine la oxidul de aluminiu în intervalul de granulație de la 120 la 180 la presiune moderată; un mediu prea grosier pe o carcasă cu perete subțire rotunjește marginile și deschide porozitatea într-o singură trecere.
Conținutul de siliciu este celălalt motiv pentru care pulberea este finisajul implicit al aluminiului turnat. Aliajele de turnare sub presiune cu conținut ridicat de siliciu anodizează neuniform, faza de siliciu devenind întunecată sau refuzând deloc să ia stratul anodic. Pudra acoperă aceeași parte uniform, în orice culoare, la o formă de film care ascunde textura turnării.
O linie de pulbere este un lanț de decizii și fiecare dintre ele apare mai târziu ca rezultat al inspecției. Acestea mișcă cel mai mult acul.
Aflați la un profil, apoi curățați. Curățarea alcalină sau acidă, urmată de o acoperire de conversie, zirconiu sau titan fără cromat pentru majoritatea lucrărilor de export și cromat în cazul în care ținta de pulverizare de sare este severă, conferă pulberii o suprafață pe care o poate prinde chimic. Disciplina de clătire contează la fel de mult ca și chimia: reziduurile uscate de clătire sub o peliculă de pulbere sunt una dintre cele mai frecvente cauze de formare a veziculelor care apare numai după ciclul de umiditate.
Filmul construit pe piese turnate sub presiune aterizează de obicei între 60 și 90 µm. Sub 50 µm, textura de acoperire a turnării se subțiază în punctele înalte, iar performanța pulverizării cu sare scade rapid. Peste aproximativ 120 µm, fisurarea prin impact și interferența firelor devin riscuri reale. Întărirea durează de obicei 10 până la 25 de minute la o temperatură a metalului de 163 până la 204 °C și este cea care contează temperatura metalului, nu afișajul cuptorului.
Decideți mascarea înainte de acoperire, niciodată după. Filetele, fețele de împerechere, alezajele lagărelor, plăcuțele de împământare și orice caracteristică ținută mai strânsă de aproximativ ±0,1 mm trebuie mascate. Re-filetarea după întărire funcționează, dar îndepărtează acoperirea de pe flancurile filetului și lasă o margine brută care devine primul loc de coroziune al piesei.
| Pasul | Setare tipică | Ce merge prost dacă este omis |
|---|---|---|
| Blast mass-media | Oxid de aluminiu, granulație 120 până la 180, presiune moderată | Cheie mecanică slabă; acoperirea se ridică la margini și colțuri |
| Pretratament | Acoperire de conversie, acoperire completă și uniformă | Băsicule și curgerea înapoi de la liniile de marcaj în timpul pulverizării cu sare |
| Construcție film | 60 până la 90 µm, măsurată pe o față numită | Zonele subțiri peste textura turnării se corodează mai întâi |
| vindeca | Temperatura metalului 163 până la 204 °C, 10 până la 25 minute | Întărirea oferă o peliculă moale cu rezistență scăzută la impact și la solvenți |
| Mascarea | Filete, alezaje, fețe de îmbinare, toleranțe sub ±0,1 mm | Interferență de asamblare și reluare după fapt |
| Inspecție | Aderență încrucișată, grosime, spray de sare pe lot | Eșecuri descoperite de utilizatorul final în loc de linie |
Cele mai costisitoare probleme de acoperire cu pulbere pe piese turnate sub presiune nu sunt deloc probleme de acoperire. Sunt probleme de turnare: porozitate interconectată lângă suprafață, gaz prins în metal sau umiditate care se află în pori care se extinde în timpul întăririi. Rezultatul este un orificiu, un blister sau un mic crater care apare la câteva minute după ce piesele părăsesc cuptorul, moment în care pulberea este consumată și piesele sunt deșeuri până când sunt îndepărtate.
Apărarea stratului este o pasă de preîncălzire. Rulați piesele la o temperatură peste vârful de întărire o dată, lăsați gazul și umezeala prinse să scape, răciți, apoi acoperiți. Acest lucru adaugă un ciclu de cuptor, iar pe piesele cu porozitate mare poate fi necesar să se întâmple de două ori. Apărarea turnătorului se află în amonte: turnare la presiune înaltă asistată de vid, temperatură controlată a matriței, aerisire adecvată și topitură curată și degazată. Opțiunile de proiectare a matriței care împiedică lipirea și umplerea turbulentă, de asemenea, nu întâmplător, reduc porozitatea care distruge finisajele.
Acolo unde porozitatea nu poate fi eliminată, în jurul tranzițiilor de la gros la subțire sau la sfârșitul umplerii, desenul ar trebui să spună așa. O toleranță de prelucrare de 0,3 până la 0,5 mm pe o față cosmetică îndepărtează frecvent pielea poroasă în întregime și înmânează aplicatorului o suprafață solidă, la un cost mic în îndepărtarea stocului.
Cumpărătorii solicită această comparație în mod constant, așa că aici este într-un singur loc.
| Termină | Se potrivește cel mai bine la turnarea sub presiune | Limite de planificare |
|---|---|---|
| Acoperire cu pulbere (poliester) | Carcase, capace, suporturi cosmetice și de protecție; gamă largă de culori și luciu | vindeca at 163 to 204 °C; masking required; film adds 60 to 90 µm |
| Anodizare | Piese forjate sau cu conținut scăzut de siliciu care necesită un aspect metalic și rezistență la uzură | Aliajele de turnare sub presiune cu conținut ridicat de siliciu anodizează neuniform și se întunecă; culori limitate |
| Vopsea umedă | Schimbări rapide de culoare, rulări cu volum redus, retușuri pe teren | Durabilitate redusă a filmului; manipularea solventului; de obicei are nevoie de un grund |
| Acoperire electronică | Geometrie complexă care necesită acoperire completă înainte de un strat superior | Numai pelicule subțiri; de obicei, un strat de bază sub pulbere |
Pentru majoritatea carcaselor turnate, decizia se îngustează la vopsea pulbere versus vopsea umedă, iar volumul plus numărul de culori o rezolvă de obicei. O culoare la volumul de producție favorizează pudra; o duzină de culori la cincizeci de piese fiecare favorizează vopseaua.
Finisajul este rareori scopul în sine. Protejează o piesă care are de făcut o altă treabă, iar aplicația decide cât de mult din specificație este cu adevărat despre coroziune și cât este despre aspect.
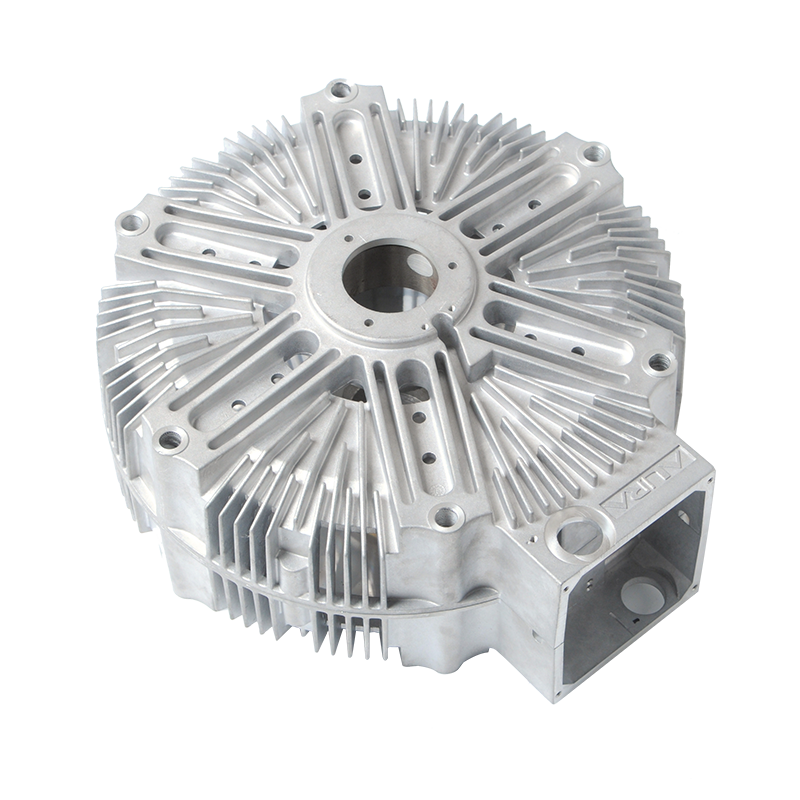
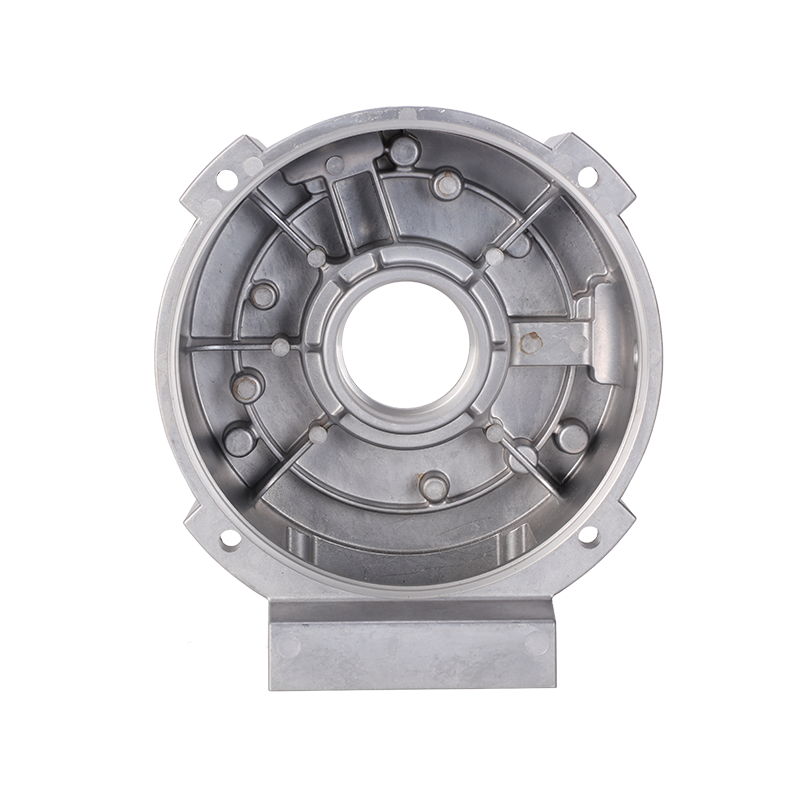
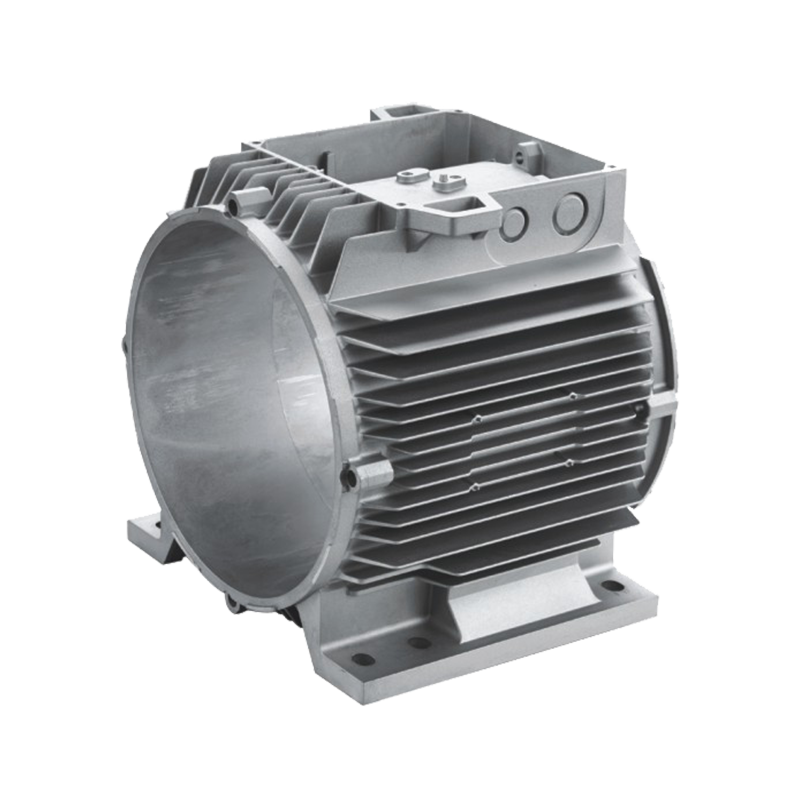
Carcasele motorului și statorului au nevoie de protecție la coroziune exterioară, locuri stabile ale rulmentului și o peliculă care nu se așează atunci când laminarea este presată. Pulberea funcționează bine, deoarece mascarea alezajului și a feței de îmbinare este simplă, iar temperatura de întărire se potrivește ca turnarea A380.
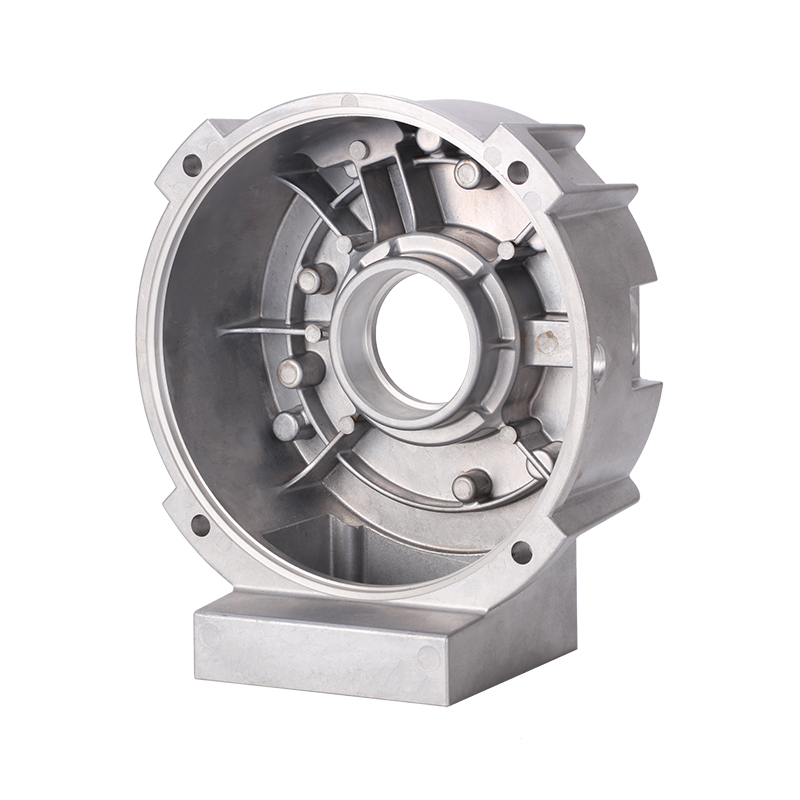 Capăt motor din aluminiu turnat sub presiune cu acoperire cu pulbere Scut de capăt din aluminiu turnat sub presiune pentru motoare sincrone și NEMA, susținând carcasa statorului cu prelucrare CNC și acoperire cu pulbere pentru rezistență la coroziune. Vizualizare produs →
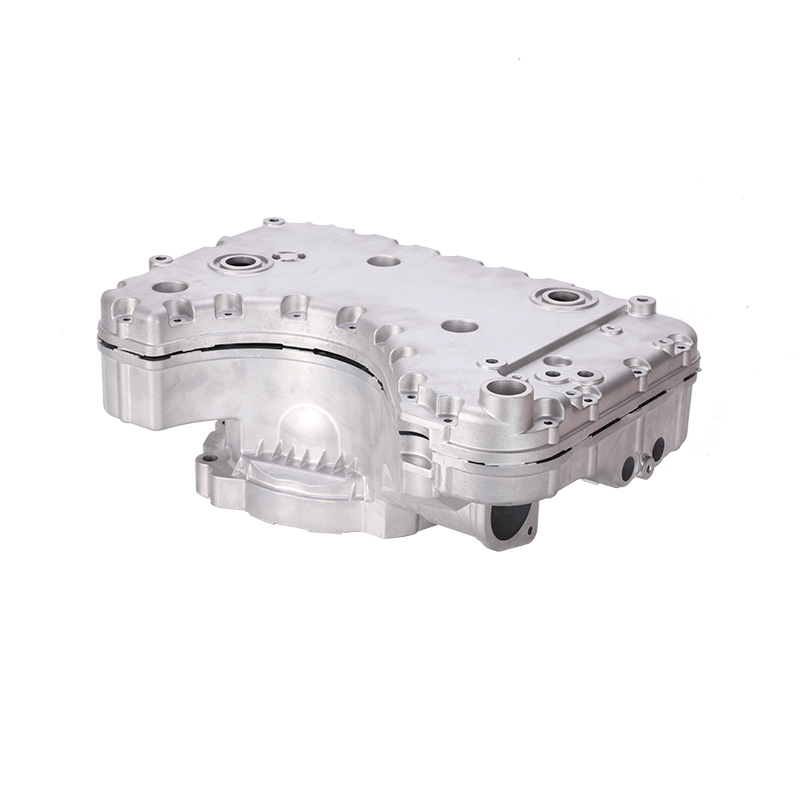
Corpurile supapelor de control combină prelucrarea și acoperirea pe o singură parte: orificiile de etanșare și orificiile filetate sunt prelucrate după turnare, apoi mascate, apoi acoperite cu pulbere. Avantajul față de vopsea este integritatea filmului la tranziția de la prelucrare la turnare, care este exact locul unde peliculele subțiri de vopsea se descompun mai întâi.
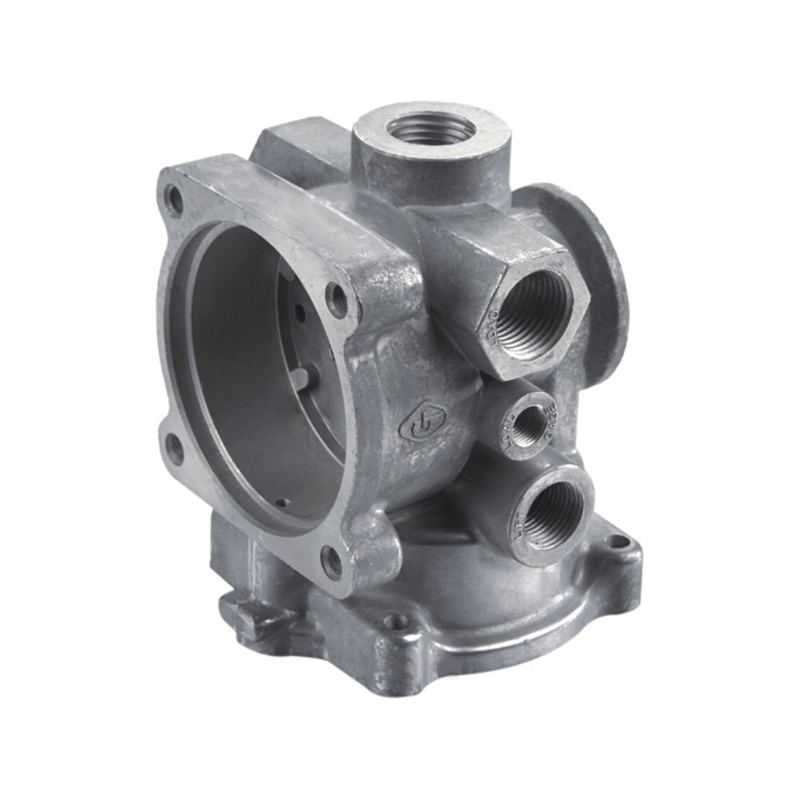 Supapă de control din aluminiu turnat sub presiune cu prelucrare și acoperire cu pulbere Supapă de control de înaltă presiune din aluminiu turnat sub presiune pentru controlul debitului, presiunii și direcției, cu prelucrare și acoperire cu pulbere pentru sistemele industriale de debit. Vizualizare produs →
Componentele mașinilor textile poartă adesea atât o etapă de prelucrare de precizie, cât și un strat de pulbere, iar stratul de acoperire trebuie să supraviețuiască uleiului, scamelor și vibrațiilor constante fără crăpare la marginile prelucrate. Există o discuție utilă despre de ce tratamentul de suprafață poartă atât de mult din durata de viață a piesei în această aplicație.
Specificațiile vagi ale acoperirii produc argumente mai târziu. Aceste elemente elimină cea mai mare parte a ambiguității înainte ca prima parte să fie turnată:
O notă despre momentul inspecției. Măsurați aderența după ce piesele s-au odihnit timp de 24 de ore, mai degrabă decât direct de pe linie. Peliculele cu pulbere continuă să-și construiască proprietățile pe măsură ce se răcesc și se depun, iar un test de hașurare încrucișată prea devreme arată mai rău decât este de fapt stratul.
Aproape toți pot, dar nu toți vor trece o specificație severă de pulverizare cu sare fără muncă suplimentară. Piesele cu porozitate mare a suprafeței necesită o trecere de preîncălzire, o construcție mai groasă sau un adaos de prelucrare care să îndepărteze pielea poroasă.
La o temperatură a metalului de 163 până la 204 °C, piesele A380 și ADC12 ca turnate nu sunt, în general, afectate ca rezistență. Pereții subțiri, părțile lungi și zvelte și toleranțele strânse de planeitate merită verificate după trecerea cuptorului, deoarece detensionarea și fixarea ambele mișcă ușor dimensiunile.
Pentru majoritatea carcaselor turnate, 60 până la 90 µm este fereastra practică. Filmele mai subțiri urmează textura de turnare și se corodează în punctele înalte; peliculele mai groase crapă la impact și interferează cu asamblarea.
Porozitate și piele turnată. Foaia este omogenă și ușor de pretratat, în timp ce o turnare aduce gaz sub suprafață, chimie de suprafață diferită și adesea lubrifiant rezidual al matriței. Eșecul este aproape întotdeauna în pregătire, mai degrabă decât în pulberea în sine.
Acoperirea cu pulbere a unei turnări sub presiune este un proces în două părți. Turnatorul deține densitatea, suprafața și geometria; vopsitorul deține profil, pretratare și întărire. Când o finalizare eșuează, întrebarea utilă nu este a cui este vina, ci care dintre acele șase variabile s-a mutat.
Dacă specificați piese turnate din aluminiu acoperit și ați prefera ca etapele de turnare, prelucrare și finisare să fie citate împreună, cu mascarea și inspecția definite în față, așa lucrăm: turnare sub presiune, prelucrare și vopsire cu pulbere sub un singur acoperiș, un sistem de calitate IATF 16949, o conversație.
Ești gata COOPERA Cu Jieda?
* E -mailul dvs. este în siguranță cu noi, nu spam.
Produse
Informații de contact
nbjd011@126.com
+86-574-86115705
Nr. 58 Mold Road, Daqi Technology Industrial Zone, districtul Beilun, Ningbo